Uma bobina que empena na expedição. Um lote de papelão que estufa depois de fechado. Uma tiragem de impressão que trava porque a folha absorveu umidade demais durante o armazenamento. Quem trabalha na produção ou no controle de qualidade de papel e papelão já viu esses sintomas, mesmo sem sempre associá-los à mesma causa: falha no controle de umidade do papel ao longo do processo.
O papel é um material higroscópico. Ele troca água com o ar constantemente, absorvendo em ambientes úmidos e perdendo em ambientes secos, até atingir um equilíbrio com as condições ao redor. Esse comportamento vem da própria natureza da fibra celulósica. O problema aparece quando esse equilíbrio varia mais do que o processo e o cliente final toleram, e é nesse ponto que o controle de umidade do papel passa a definir o resultado da produção. Para revisar os fundamentos, veja também por que e como medir a umidade na produção de papel.
O problema real: quando o controle de umidade do papel falha
Na prática, a variação de umidade custa dinheiro em pontos diferentes da cadeia, muitas vezes sem que a causa raiz fique evidente para quem está lidando com o sintoma.
Impacto na qualidade do produto
Papel com umidade acima do esperado tende a perder rigidez e favorece ondulação, encanoamento e formação de bolhas na impressão offset, porque o vapor gerado pelo calor da secagem da impressão não tem para onde escapar rápido o suficiente. Papel seco demais fica quebradiço, estático e propenso a rasgos na passagem por rolos e facas de corte. Em papelão ondulado, o desequilíbrio de umidade entre as camadas compromete a colagem e reduz a resistência ao esmagamento, justamente a propriedade que a embalagem precisa entregar no transporte.
Impacto no custo operacional
Cada parada de máquina para corrigir um problema de andamento de folha tem custo de hora parada, retrabalho e, em casos mais graves, quebra de bobina. Lotes fora da faixa de umidade especificada também geram rejeição por parte do cliente, algo sensível em papel para fins sanitários e em papel para embalagens de alimentos, onde a especificação costuma ser rígida. Existe ainda o custo energético da secagem: qualquer ajuste de vapor ou temperatura para compensar uma variação de umidade que já deveria ter sido corrigida antes representa consumo de energia que não agrega valor ao produto.
Como referência de faixa de trabalho, alguns exemplos reais de fichas técnicas do setor mostram a ordem de grandeza que costuma ser especificada:
| Tipo de papel | Faixa de umidade especificada | Fonte |
|---|---|---|
| Papel kraft para embalagem (liner) | 6,5% a 9% | Ficha técnica Palm Kraft [4] |
| Papel toalha / tissue (papel base) | 6% a 8% | Ficha técnica PSA Industrial de Papel [5] |
| Cartão dobradiça (FBB), até 300 g/m² | 6% a 7% | Especificação técnica BIS [6] |
| Papel offset (condição de ensaio de referência) | Ensaiado a 23°C / 50% UR | Ficha técnica Suzano [7] |
Cada fabricante define sua própria especificação, então esses números servem como ponto de partida de comparação, não como regra universal. A faixa real de cada linha deve ser validada com o laboratório e com a exigência do cliente.
O que diz a norma técnica sobre a medição de umidade do papel
A determinação do teor de umidade de papel, cartão e papelão ondulado é padronizada no Brasil pela ABNT NBR NM ISO 287:2012, baseada na ISO 287:2009 (a edição internacional vigente é a ISO 287:2017), que descreve o método por secagem em estufa; nos Estados Unidos, o método correspondente é o TAPPI T 412 om-22 [1]. O condicionamento das amostras antes dos ensaios segue a ABNT NBR ISO 187, que define a atmosfera normalizada de referência (23°C ± 1°C e 50% ± 2% de umidade relativa) usada em laboratório para praticamente todos os ensaios físicos de papel e cartão [2]. As normas técnicas do setor de celulose e papel estão organizadas pela ABTCP, associação técnica de referência no Brasil [3].
Esse método de estufa é confiável, mas tem uma limitação prática grande: o resultado só sai depois que a amostra secou por completo, o que leva tempo. Ele funciona bem para laudo e auditoria de qualidade, mas não serve para decisão em tempo real dentro da produção. Quando o resultado do laboratório chega, o lote inteiro já passou pela máquina com a umidade que tinha.
Por que a amostragem manual não resolve o problema na prática
A saída mais comum para tentar contornar essa limitação é a amostragem manual periódica: pegar algumas folhas ou um pedaço da bobina, medir, e assumir que aquele ponto representa o lote inteiro. Isso deixa duas lacunas abertas.
A primeira é o tempo entre uma coleta e outra. Se a umidade da matéria-prima ou das condições ambientais mudar entre duas amostragens, ninguém percebe até o próximo ponto de controle, e o que passou nesse intervalo já seguiu adiante. A segunda é a representatividade. Uma folha de papel pode ter perfil de umidade diferente ao longo da largura, e uma amostra isolada não mostra essa variação transversal.
Como o UmiPaper garante o controle de umidade do papel em linha
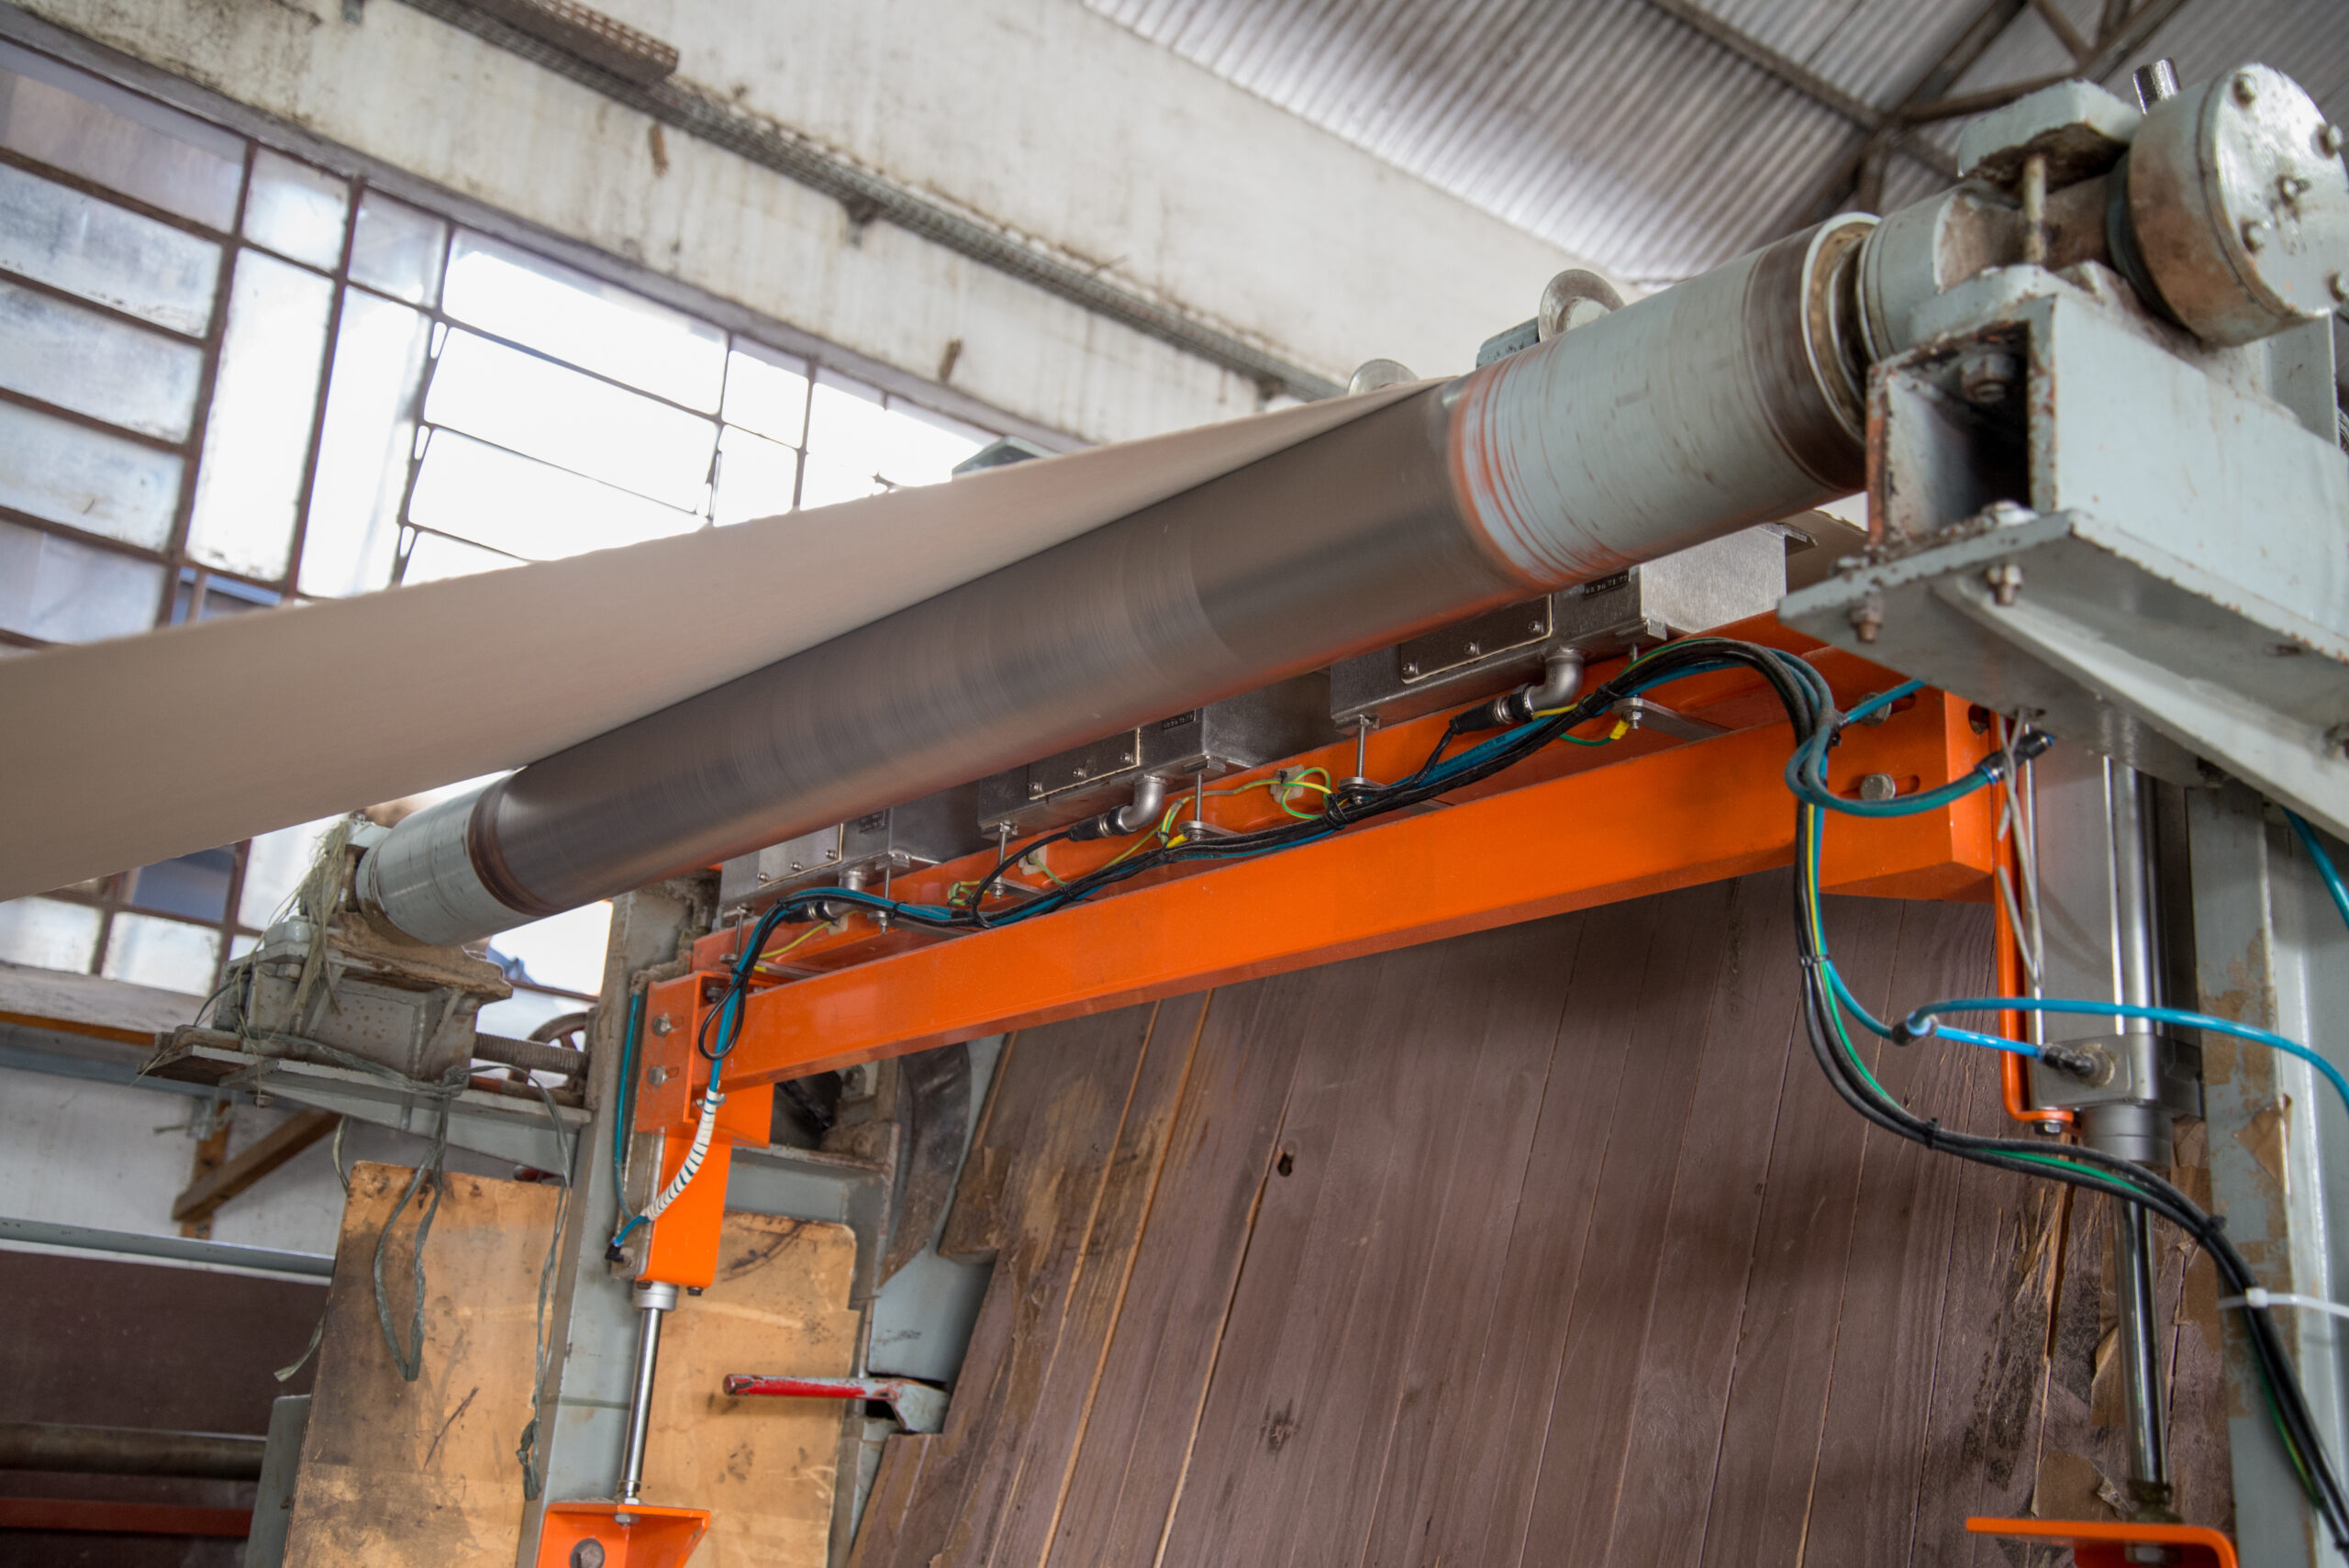
A Marrari desenvolve equipamentos de medição de umidade há mais de três décadas, com histórico consolidado no setor madeireiro através da linha UmiLine. O UmiPaper, medidor de umidade de papel em linha, nasce dessa mesma base tecnológica, adaptada para papel, cartão e papelão, com uma diferença central em relação à amostragem manual: ele mede em linha, direto na esteira de produção, com sensores fixos.
Como funciona a medição
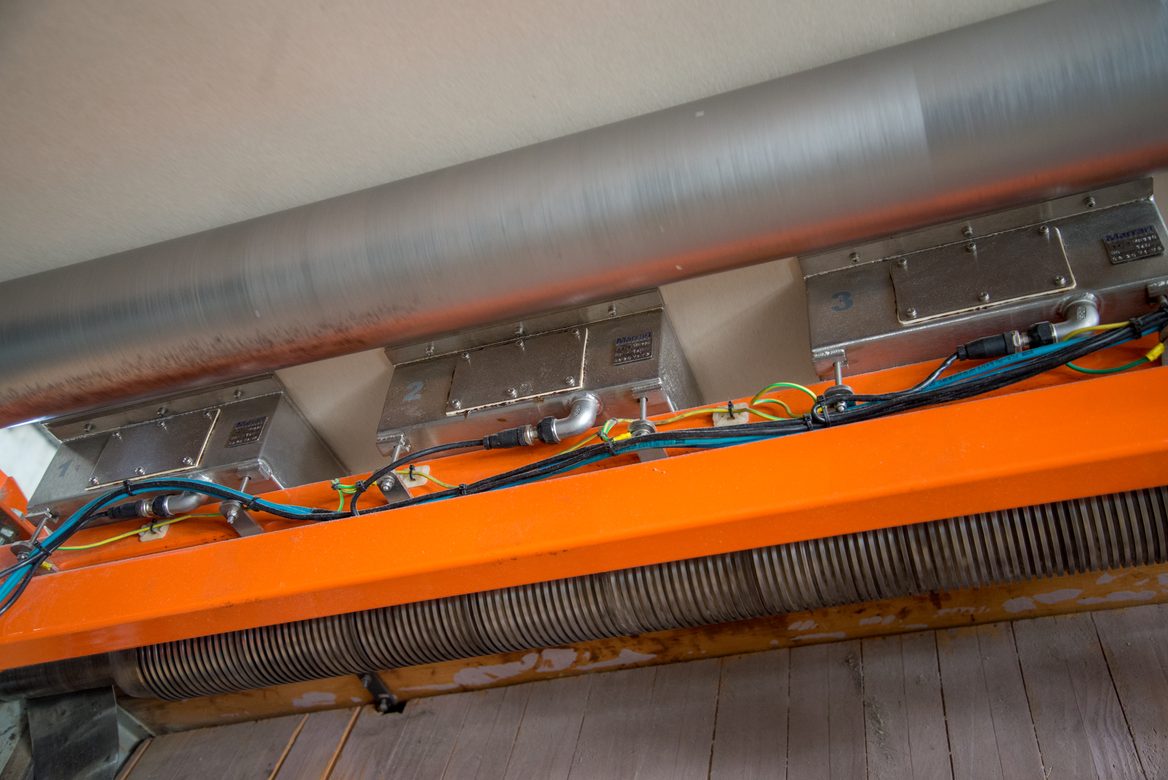
O UmiPaper usa o princípio capacitivo, a mesma tecnologia empregada nos demais medidores e sensores da Marrari, o que garante leitura mais precisa e rápida do que o método por resistência. Os sensores ficam instalados na esteira, acima ou abaixo da folha, e o material passa sobre (ou sob) eles durante a produção. Várias vezes por segundo (até 20 leituras por sensor), o sistema captura a umidade do produto naquele ponto, entregando uma medição real e contínua, não uma amostra pontual isolada [8].
O software incluso permite calibração com base no papel que está de fato passando pelo sensor: o equipamento registra o valor bruto (em BITs) de cada leitura e correlaciona com medições de laboratório, o que faz o UmiPaper ficar mais preciso a cada calibração.
Características técnicas
| Característica | Especificação |
|---|---|
| Princípio de medição | Capacitivo |
| Frequência de leitura | 20 leituras por segundo, por sensor |
| Sensores por IHM | Até 16 |
| Tipos de fabricação de papel calibráveis | Até 100 |
| Comunicação | RS-485 entre sensores e IHM, com saída analógica ou digital |
| Posicionamento na linha | Acima ou abaixo da folha |
| Sistema | Modular, com padronização temporária dos sensores |
| Dado exibido | Valor instantâneo de cada sensor e valores médios |
| Módulo adicional | Módulo Tracker |
| Proteção operacional | Afastamento automático do sensor em caso de quebra da folha |
Fonte: especificações técnicas do UmiPaper [8].
O que muda na rotina
Com leituras contínuas e sensores distribuídos ao longo da largura da folha, o operador enxerga a variação de umidade no momento em que ela acontece, e não só depois que o laboratório processa uma amostra. O sistema modular e a comunicação RS-485 com o IHM permitem acompanhar cada ponto individualmente ou a média da linha, e o afastamento automático em caso de quebra protege o equipamento sem exigir intervenção manual. Na prática, isso significa agir sobre um desvio de umidade antes que ele vire quebra de máquina, ondulação de embalagem ou devolução de lote.
Resultado na prática
Um processo que monitora a umidade do papel em tempo real, direto na linha, em vez de depender só da amostragem esporádica ou do laudo tardio de laboratório, tem menos motivo para paradas não planejadas, menos rejeição de lote por especificação fora da faixa e mais previsibilidade no consumo de energia da secagem. A norma técnica continua sendo a referência para o laudo formal. O controle de umidade do papel em linha é o que permite agir antes que o problema apareça no produto acabado.
Referências
[1] ABNT NBR NM ISO 287:2012, “Papel e cartão: determinação do teor de umidade de um lote: método por secagem em estufa” (idêntica à ISO 287:2009; edição internacional vigente: ISO 287:2017; método correspondente nos EUA: TAPPI T 412 om-22). https://www.normas.com.br/visualizar/abnt-nbr-nm/31969/abnt-nm-iso287-papel-e-cartao-determinacao-do-teor-de-umidade-de-um-lote-metodo-por-secagem-em-estufa-iso-287-2009-idt
[2] ABNT NBR ISO 187, “Papel, cartão e pastas celulósicas: atmosfera normalizada para condicionamento e ensaio”. https://normas.com.br/visualizar/abnt-nbr-nm/20390/abnt-nbrnm-iso187-papel-cartao-e-pastas-celulosicas-atmosfera-normalizada-para-condicionamento-e-ensaio-e-procedimento-de-controle-da-atmosfera-e-condicionamento-das-amostras
[3] ABTCP, Associação Brasileira Técnica de Celulose e Papel, Normas Técnicas. https://www.abtcp.org.br/normalizacao
[4] Papierfabrik Palm, ficha técnica Palm Kraft (umidade 6,5% a 9%, condicionamento ISO 187). https://www.palm.de/fileadmin/Papier/Wellpappenrohpapiere/Palm_Kraft_EN.pdf
[5] PSA Industrial de Papel, ficha técnica de papel toalha interfolhas (umidade 6% a 8%). https://ticket.fabesul.com.br/catalogo/25372-FICHA.pdf
[6] Bureau of Indian Standards, especificação técnica de cartão dobradiça FBB, umidade conforme TAPPI T412. https://services.bis.gov.in/tmp/14873_05122024163219_8.pdf
[7] Suzano, ficha técnica de papel offset Reciclato (condicionamento de ensaio 23°C / 50% UR conforme ISO 187). https://fabesul.com.br/HabilB2B/Catalogo/15904-FICHA.pdf
[8] Especificações técnicas do UmiPaper (sensor capacitivo, 20 leituras por segundo, até 16 sensores por IHM, comunicação RS-485, até 100 tipos de papel calibráveis). Material técnico interno da Marrari Automação.