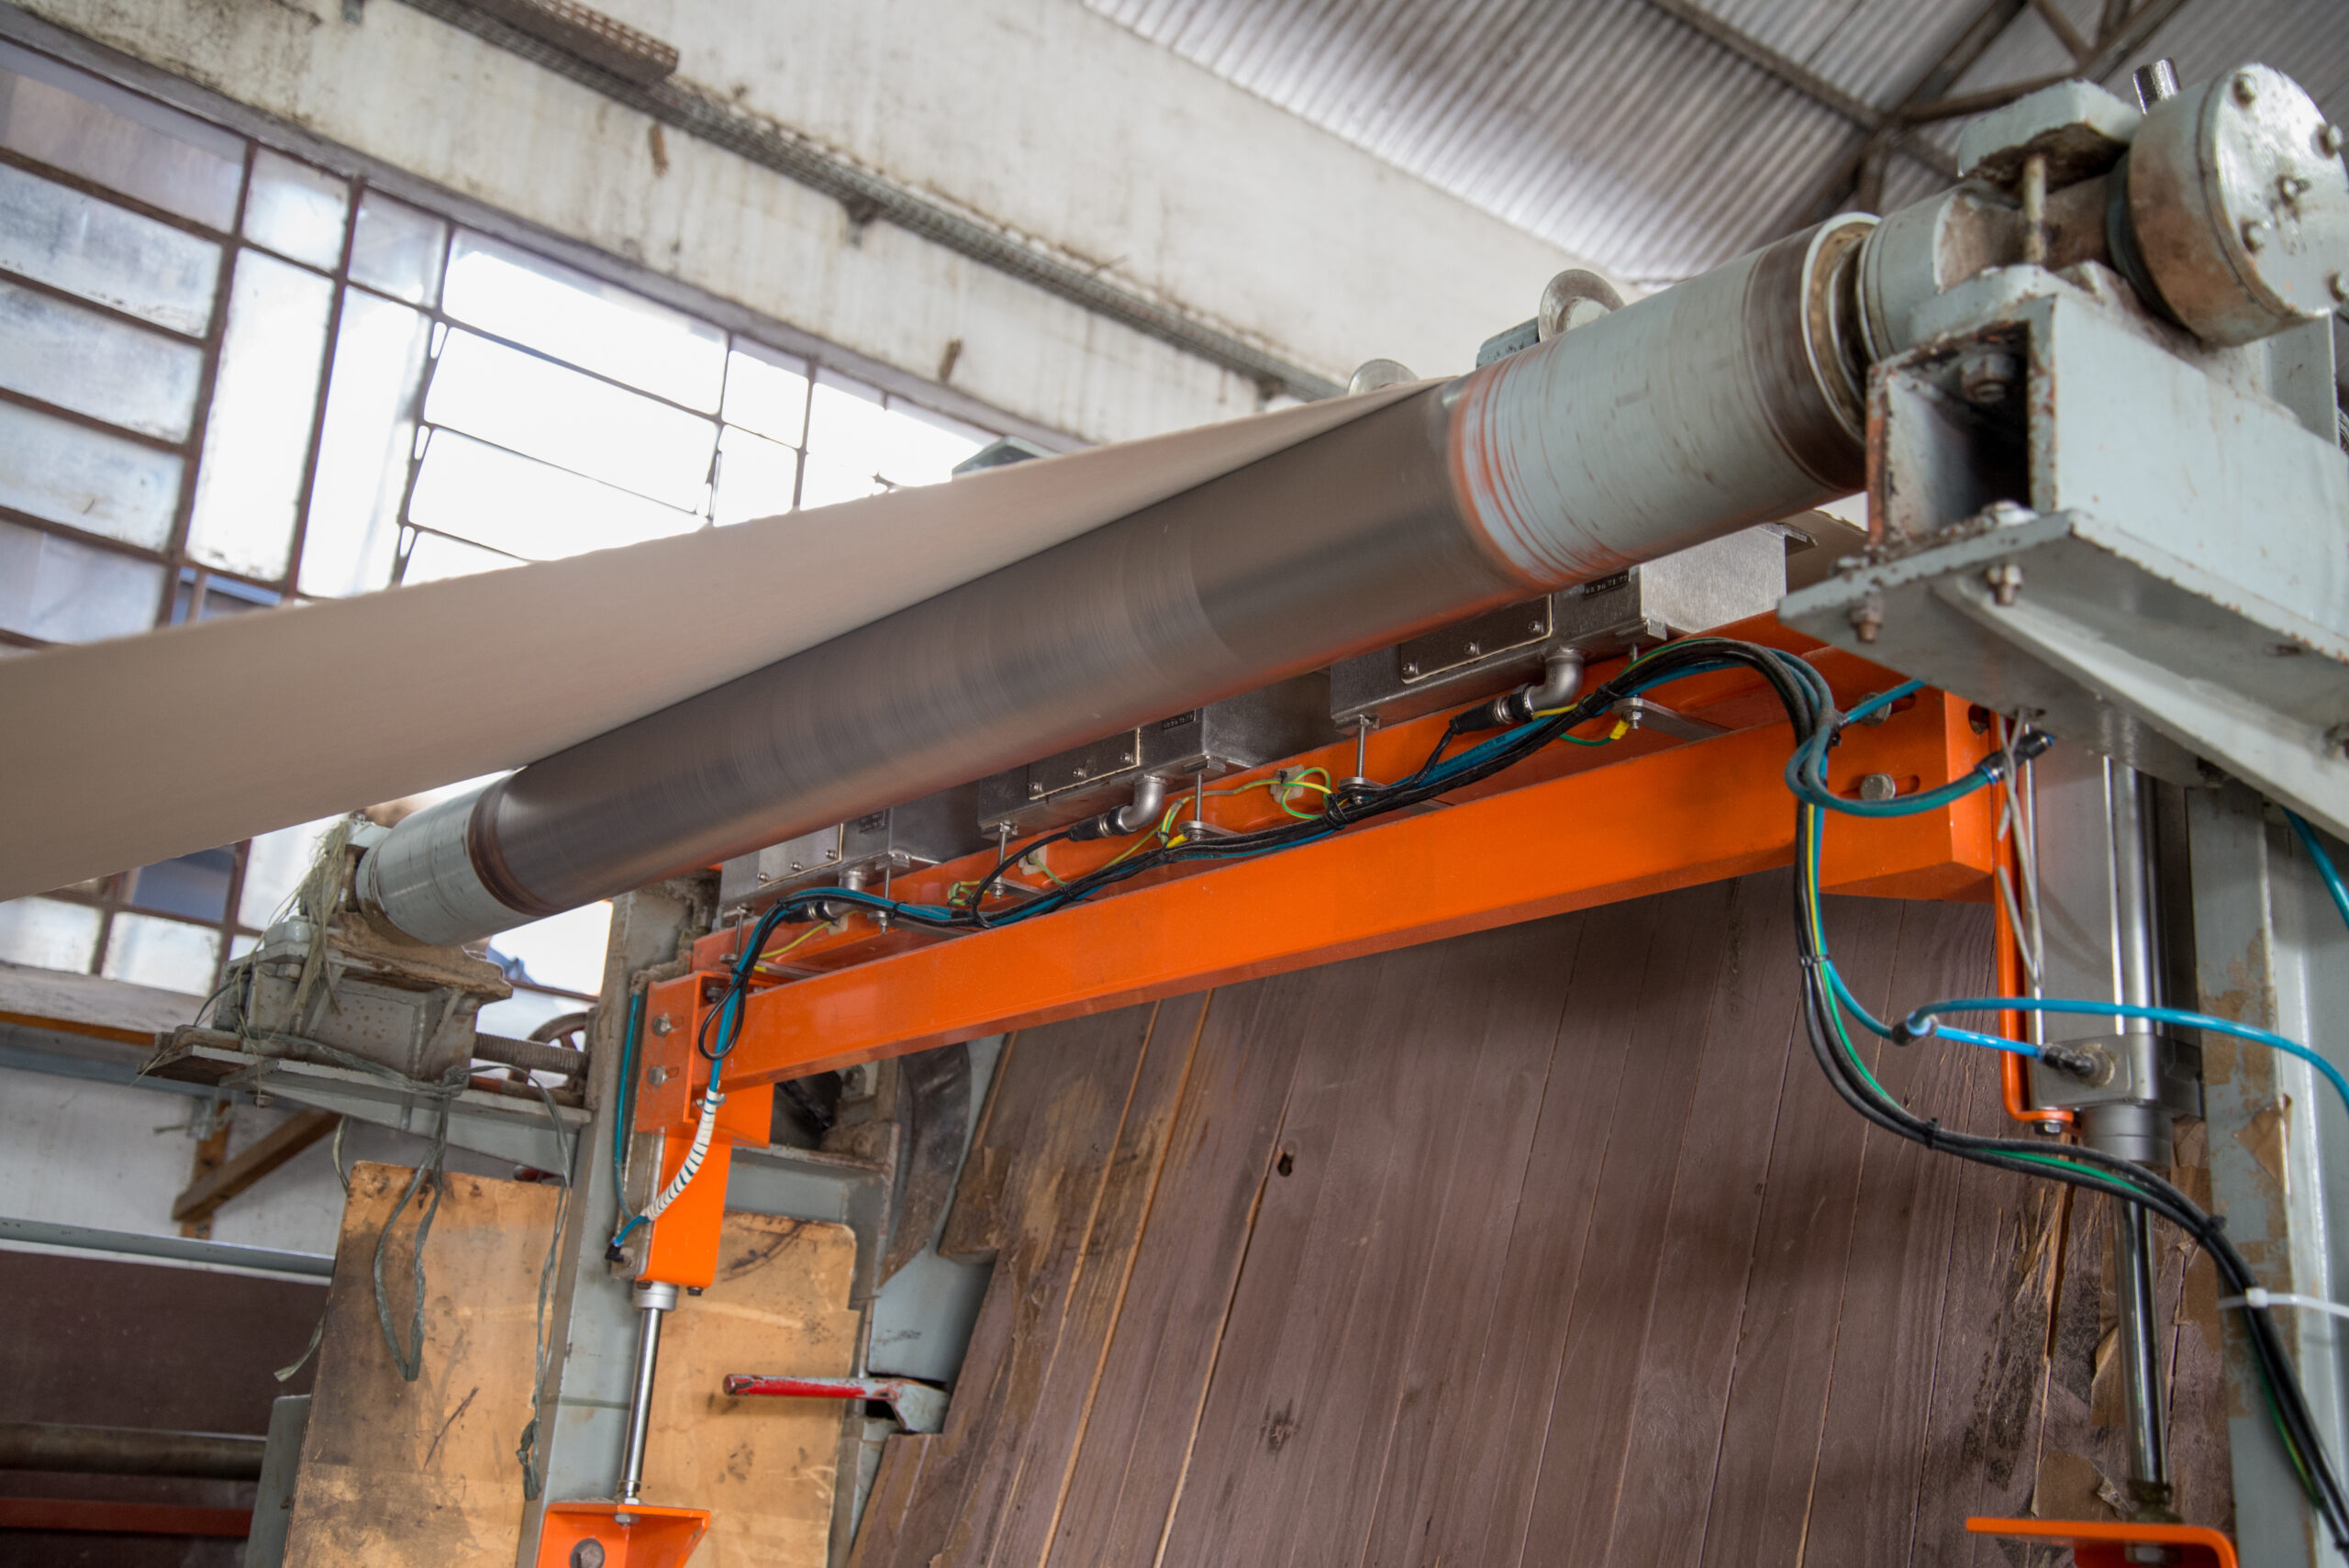
Una bobina que se deforma en la expedición. Un lote de cartón corrugado que se abomba después de cerrado. Un tiraje de impresión que se detiene porque la hoja absorbió demasiada humedad durante el almacenamiento. Quien trabaja en producción o en control de calidad de papel y cartón ya vio estos síntomas, aunque no siempre los asocie a la misma causa: una falla en el control de humedad del papel a lo largo del proceso.
El papel es un material higroscópico. Intercambia agua con el aire constantemente: la absorbe en ambientes húmedos y la pierde en ambientes secos, hasta alcanzar un equilibrio con las condiciones del entorno. Ese comportamiento proviene de la propia naturaleza de la fibra celulósica. El problema aparece cuando ese equilibrio varía más de lo que el proceso y el cliente final toleran, y es en ese punto donde el control de humedad del papel pasa a definir el resultado de la producción. Para repasar los fundamentos, vea también por qué y cómo medir la humedad en la producción de papel.
El problema real: cuando falla el control de humedad del papel
En la práctica, la variación de humedad cuesta dinero en distintos puntos de la cadena, muchas veces sin que la causa raíz sea evidente para quien enfrenta el síntoma.
Impacto en la calidad del producto
El papel con humedad por encima de lo esperado tiende a perder rigidez y favorece la ondulación, el abarquillamiento y la formación de ampollas en la impresión offset, porque el vapor generado por el calor del secado de la impresión no tiene por dónde escapar con suficiente rapidez. El papel demasiado seco se vuelve quebradizo, acumula electricidad estática y es propenso a rasgarse al pasar por rodillos y cuchillas de corte. En el cartón corrugado, el desequilibrio de humedad entre las capas compromete el encolado y reduce la resistencia al aplastamiento, justamente la propiedad que el embalaje necesita garantizar durante el transporte.
Impacto en el costo operativo
Cada parada de máquina para corregir un problema en el paso de la hoja tiene un costo de hora detenida, reproceso y, en los casos más graves, rotura de la bobina. Los lotes fuera del rango de humedad especificado también generan rechazos por parte del cliente, algo sensible en papeles sanitarios y en papeles para envases de alimentos, donde la especificación suele ser estricta. Existe además el costo energético del secado: cualquier ajuste de vapor o temperatura para compensar una variación de humedad que debió corregirse antes representa un consumo de energía que no agrega valor al producto.
Como referencia de rango de trabajo, algunos ejemplos reales de fichas técnicas del sector muestran el orden de magnitud que suele especificarse:
| Tipo de papel | Rango de humedad especificado | Fuente |
|---|---|---|
| Papel kraft para embalaje (liner) | 6,5 % a 9 % | Ficha técnica Palm Kraft [4] |
| Papel toalla / tissue (papel base) | 6 % a 8 % | Ficha técnica PSA Industrial de Papel [5] |
| Cartulina plegable (FBB), hasta 300 g/m² | 6 % a 7 % | Especificación técnica BIS [6] |
| Papel offset (condición de ensayo de referencia) | Ensayado a 23 °C / 50 % HR | Ficha técnica Suzano [7] |
Cada fabricante define su propia especificación, por lo que estas cifras sirven como punto de comparación, no como regla universal. El rango real de cada línea debe validarse con el laboratorio y con la exigencia del cliente.
Qué dice la norma técnica sobre la medición de humedad del papel
La determinación del contenido de humedad de papel, cartulina y cartón corrugado está normalizada por la ISO 287:2017, que describe el método de secado en estufa [1]. En Estados Unidos, el método correspondiente es el TAPPI T 412 om-22 [3], y en Brasil la norma equivalente es la ABNT NBR NM ISO 287. El acondicionamiento de las muestras antes de los ensayos sigue la ISO 187, que define la atmósfera normalizada de referencia (23 °C ± 1 °C y 50 % ± 2 % de humedad relativa) utilizada en laboratorio para prácticamente todos los ensayos físicos de papel y cartón [2].
Este método de estufa es confiable, pero tiene una gran limitación práctica: el resultado solo se obtiene después de que la muestra se seca por completo, lo que lleva tiempo. Funciona bien para informes y auditorías de calidad, pero no sirve para tomar decisiones en tiempo real dentro de la producción. Cuando llega el resultado del laboratorio, todo el lote ya pasó por la máquina con la humedad que tenía.
Por qué el muestreo manual no resuelve el problema en la práctica
La salida más común para intentar sortear esa limitación es el muestreo manual periódico: tomar algunas hojas o un trozo de la bobina, medirlos y asumir que ese punto representa todo el lote. Eso deja dos brechas abiertas.
La primera es el tiempo entre una toma de muestra y otra. Si la humedad de la materia prima o las condiciones ambientales cambian entre dos muestreos, nadie lo percibe hasta el siguiente punto de control, y lo que pasó en ese intervalo ya siguió adelante. La segunda es la representatividad. Una hoja de papel puede tener un perfil de humedad distinto a lo ancho, y una muestra aislada no muestra esa variación transversal.
Cómo el UmiPaper garantiza el control de humedad del papel en línea
Marrari desarrolla equipos de medición de humedad desde hace más de tres décadas, con una trayectoria consolidada en el sector maderero a través de la línea UmiLine. El UmiPaper, medidor de humedad de papel en línea, nace de esa misma base tecnológica, adaptada para papel, cartulina y cartón, con una diferencia central respecto al muestreo manual: mide en línea, directamente en la cinta de producción, con sensores fijos.
Cómo funciona la medición
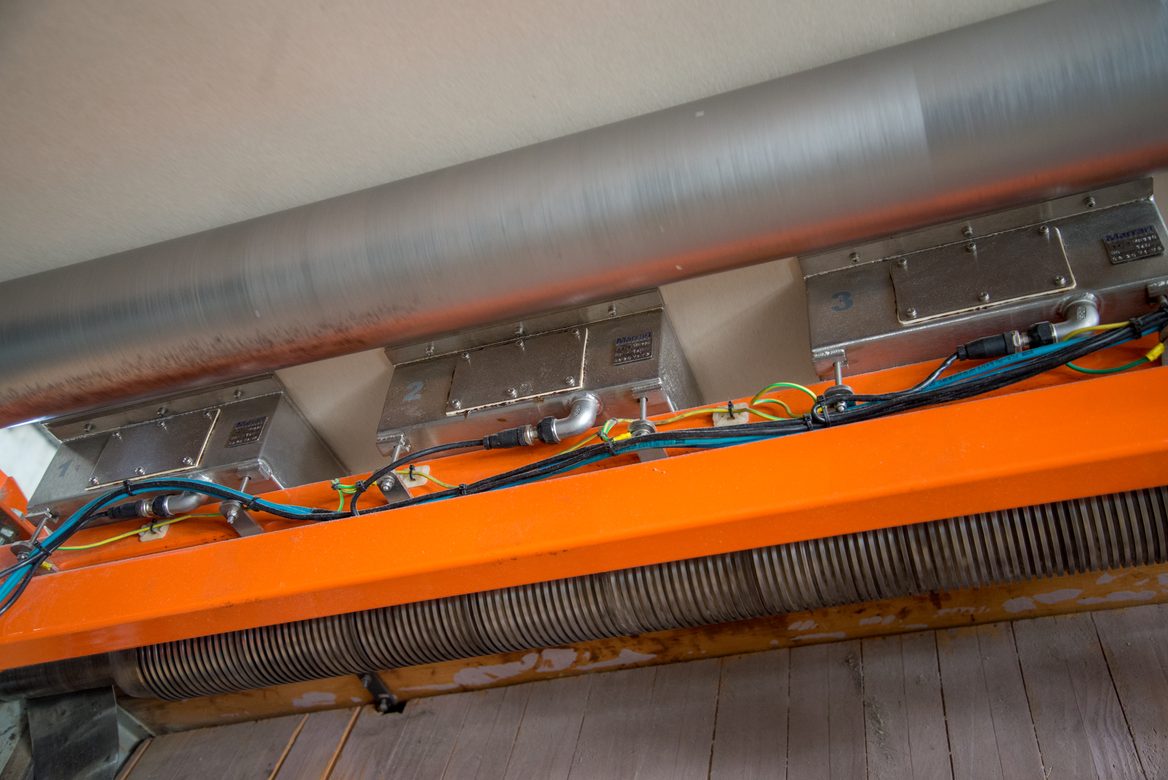
El UmiPaper utiliza el principio capacitivo, la misma tecnología empleada en los demás medidores y sensores de Marrari, lo que garantiza una lectura más precisa y rápida que el método por resistencia. Los sensores se instalan en la cinta, por encima o por debajo de la hoja, y el material pasa sobre (o bajo) ellos durante la producción. Varias veces por segundo (hasta 20 lecturas por sensor), el sistema captura la humedad del producto en ese punto, entregando una medición real y continua, no una muestra puntual aislada [8].
El software incluido permite calibrar con base en el papel que efectivamente pasa por el sensor: el equipo registra el valor bruto (en BITs) de cada lectura y lo correlaciona con mediciones de laboratorio, lo que hace que el UmiPaper sea más preciso con cada calibración.
Características técnicas
| Característica | Especificación |
|---|---|
| Principio de medición | Capacitivo |
| Frecuencia de lectura | 20 lecturas por segundo, por sensor |
| Sensores por HMI | Hasta 16 |
| Tipos de papel calibrables | Hasta 100 |
| Comunicación | RS-485 entre sensores y HMI, con salida analógica o digital |
| Posición en la línea | Por encima o por debajo de la hoja |
| Sistema | Modular, con estandarización temporal de los sensores |
| Dato mostrado | Valor instantáneo de cada sensor y valores promedio |
| Módulo adicional | Módulo Tracker |
| Protección operativa | Retiro automático del sensor en caso de rotura de la hoja |
Fuente: especificaciones técnicas del UmiPaper [8].
Qué cambia en la rutina
Con lecturas continuas y sensores distribuidos a lo ancho de la hoja, el operador ve la variación de humedad en el momento en que ocurre, y no solo después de que el laboratorio procesa una muestra. El sistema modular y la comunicación RS-485 con la HMI permiten seguir cada punto individualmente o el promedio de la línea, y el retiro automático en caso de rotura protege el equipo sin exigir intervención manual. En la práctica, esto significa actuar sobre una desviación de humedad antes de que se convierta en rotura de máquina, ondulación del embalaje o devolución de un lote.
Resultado en la práctica
Un proceso que monitorea la humedad del papel en tiempo real, directamente en la línea, en lugar de depender solo del muestreo esporádico o del informe tardío del laboratorio, tiene menos paradas no planificadas, menos rechazos de lotes por especificación fuera de rango y más previsibilidad en el consumo de energía del secado. La norma técnica sigue siendo la referencia para el informe formal. El control de humedad del papel en línea es lo que permite actuar antes de que el problema aparezca en el producto terminado.
Referencias
[1] ISO 287:2017, “Paper and board — Determination of moisture content of a lot — Oven-drying method”. https://www.iso.org/standard/69063.html
[2] ISO 187:2022, “Paper, board and pulps — Standard atmosphere for conditioning and testing and procedure for monitoring the atmosphere and conditioning of samples”. https://www.iso.org/standard/80311.html
[3] TAPPI T 412 om-22, “Moisture in pulp, paper and paperboard”. TAPPI, normas y métodos. https://www.tappi.org/publications-standards/standards-methods/
[4] Papierfabrik Palm, ficha técnica Palm Kraft (humedad 6,5 % a 9 %, acondicionamiento ISO 187). https://www.palm.de/fileadmin/Papier/Wellpappenrohpapiere/Palm_Kraft_EN.pdf
[5] PSA Industrial de Papel, ficha técnica de papel toalla interfoliado (humedad 6 % a 8 %). https://ticket.fabesul.com.br/catalogo/25372-FICHA.pdf
[6] Bureau of Indian Standards, especificación técnica de cartulina plegable FBB, humedad según TAPPI T 412. https://services.bis.gov.in/tmp/14873_05122024163219_8.pdf
[7] Suzano, ficha técnica de papel offset Reciclato (acondicionamiento de ensayo 23 °C / 50 % HR según ISO 187). https://fabesul.com.br/HabilB2B/Catalogo/15904-FICHA.pdf
[8] Especificaciones técnicas del UmiPaper (sensor capacitivo, 20 lecturas por segundo, hasta 16 sensores por HMI, comunicación RS-485, hasta 100 tipos de papel calibrables). Material técnico interno de Marrari Automação.