A medição de umidade da madeira é uma etapa decisiva no controle de qualidade de qualquer serraria ou madeireira. Ainda assim, é comum ver operadores posicionando o medidor no primeiro ponto “acessível” da peça, muitas vezes bem em cima de um nó ou de uma trinca visível. É um gesto rápido, mas que pode colocar em risco toda a decisão tomada a partir daquele número: liberar um lote para expedição, ajustar o tempo de secagem em estufa, aceitar ou rejeitar uma carga de matéria-prima.
Este artigo explica, de forma direta, por que nós e trincas são pontos que distorcem a medição de umidade da madeira e como isso afeta o controle de qualidade e o processo produtivo de madeireiras e indústrias de base florestal.
O problema da medição de umidade da madeira em uma frase
Nós e trincas não representam a umidade real do lenho ao redor deles. Fazer a medição de umidade da madeira nesses pontos equivale a tirar a temperatura de um paciente encostando o termômetro na roupa: o número existe, mas não descreve o que você precisa saber.
O que acontece na estrutura da madeira nos nós
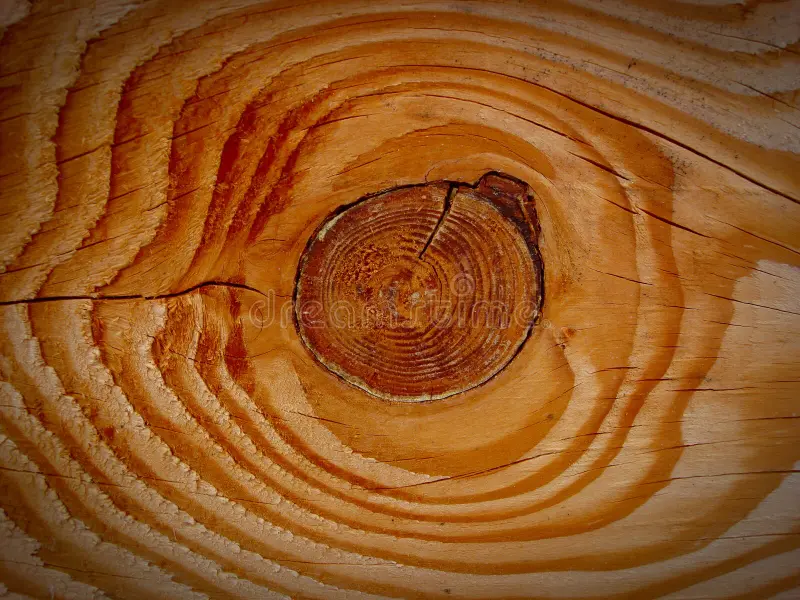
O nó é a base de um galho encravada no tronco. Ali a estrutura da madeira muda de forma significativa em relação ao lenho normal:
- Densidade muito mais alta. O nó costuma ser 20% a 40% mais denso que a madeira ao redor, porque as fibras crescem em direções diferentes e mais compactadas.
- Orientação das fibras alterada. Em vez de seguirem o eixo longitudinal do tronco, as fibras do nó saem em ângulos variados, criando um material com comportamento elétrico e higroscópico distinto.
- Presença de resina e extrativos. Coníferas em especial acumulam resina nos nós, o que altera a condutividade elétrica do material, justamente o princípio de funcionamento de boa parte dos medidores de umidade por resistência.
- Secagem em ritmo diferente. Por ser mais denso e menos poroso, o nó seca e absorve umidade em velocidade diferente do restante da peça, ficando frequentemente mais seco na superfície mesmo quando o núcleo da tábua ainda está úmido.
O que acontece na medição de umidade da madeira em trincas
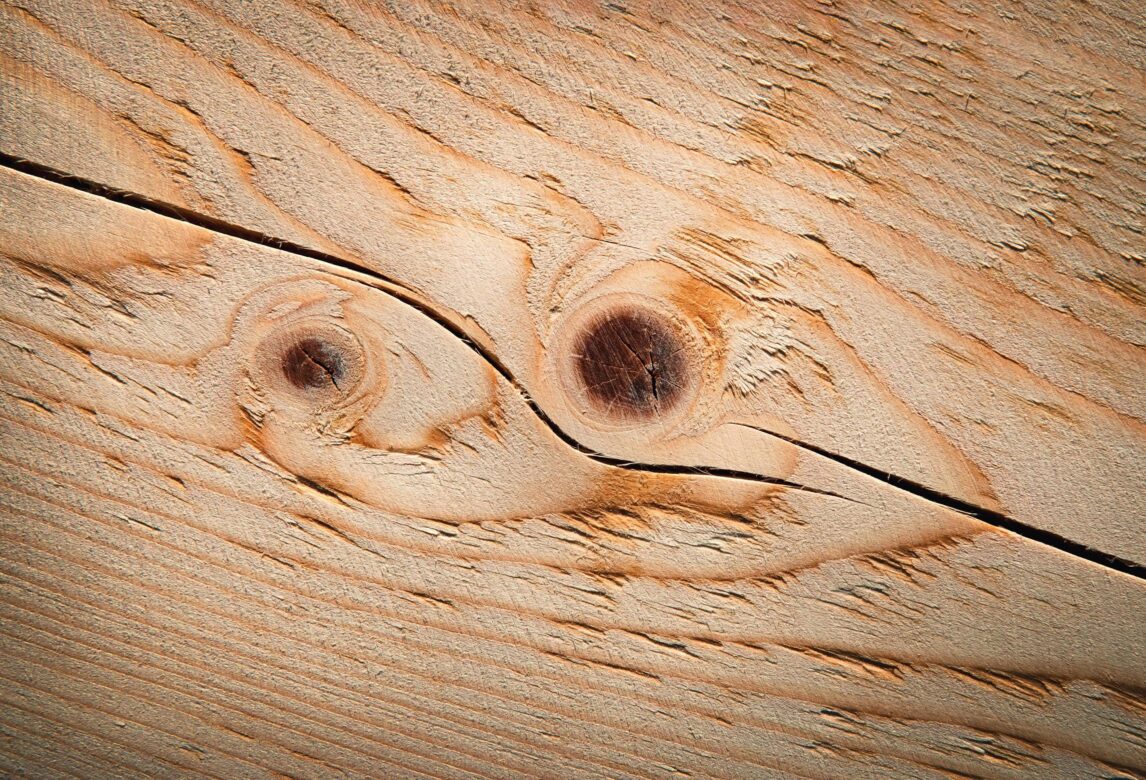
As trincas (rachaduras) surgem por tensões internas de secagem, por impacto no manuseio ou por características genéticas da árvore. Nesses pontos:
- Existe descontinuidade física do material. Onde há uma trinca, há ar. Sensores capacitivos e de radiofrequência, que dependem da constante dielétrica do meio, encontram uma mistura de madeira e ar, o que gera leitura instável e imprevisível.
- Contato elétrico irregular com eletrodos (pinos). Em medidores de contato, os pinos podem cair parcialmente dentro da fenda, reduzindo a área de contato e gerando leituras tanto artificialmente baixas quanto artificialmente altas, dependendo da orientação da rachadura.
- Concentração de umidade nas bordas. É comum a umidade se acumular nas bordas da trinca por capilaridade, criando um ponto de leitura muito mais alto do que a média da peça.
Por que os sensores de umidade erram nessas regiões
| Tecnologia do sensor | Efeito do nó | Efeito da trinca |
|---|---|---|
| Resistivo (pinos/eletrodos) | Alta condutividade por resina e densidade gera leitura instável | Contato elétrico incompleto ou concentrado nas bordas, gerando picos falsos |
| Capacitivo / RF (sem contato) | Densidade e composição química alteram a constante dielétrica, distorcendo a curva de calibração | Bolsões de ar reduzem a leitura de forma artificial e inconsistente |
| Micro-ondas (inline, industrial) | Espalhamento do sinal em regiões heterogêneas reduz a repetibilidade da leitura | Reflexão irregular do sinal nas descontinuidades do material |
O ponto em comum entre todas as tecnologias é o mesmo: a calibração de qualquer equipamento de medição de umidade da madeira é feita para material íntegro e homogêneo. Nó e trinca colocam o sensor para “ler” um material diferente daquele para o qual o equipamento foi calibrado.
Faixas típicas de desvio de leitura por região
Os valores abaixo são faixas de referência ilustrativas, baseadas em experiência de campo, e variam conforme espécie, densidade e tipo de sensor. Não substituem uma calibração específica para cada aplicação.
| Região de medição | Desvio típico em relação ao valor real (pontos percentuais) |
|---|---|
| Madeira livre de defeitos | 0 a 2 |
| Próximo a nós | 3 a 8 |
| Sobre nós | 8 a 20 |
| Próximo a trincas | 4 a 10 |
| Sobre trincas | 10 a 25 |
Consequências práticas na operação
1. Classificação incorreta do lote. Uma tábua pode ser classificada como “seca” por causa de uma leitura pontual em um nó mais seco, enquanto o núcleo da peça ainda está fora do padrão.
2. Estufa desligada no momento errado. Sensores posicionados sobre nós tendem a indicar secagem mais rápida do que a real, levando ao encerramento prematuro do ciclo.
3. Retrabalho e não conformidade no cliente. Madeira liberada com base em leitura otimista falha depois, seja em empenamento, rachadura pós-secagem ou reprovação no controle de qualidade do cliente final.
4. Perda de confiança no instrumento. O problema costuma estar no ponto de amostragem escolhido, não no equipamento.
Como fazer a medição de umidade da madeira corretamente
As normas de referência, como a ASTM D4444 (padronização e calibração de medidores de umidade portáteis) e a ASTM D4442 (métodos diretos de medição de umidade da madeira), e as orientações dos fabricantes de medidores convergem em recomendações semelhantes:
| Prática recomendada | Por quê |
|---|---|
| Medir em madeira livre de nós, trincas, resina e medula | Garante que a leitura reflita o material homogêneo que será processado ou entregue |
| Realizar múltiplas leituras na mesma peça e usar a média | Reduz o impacto de variações naturais de umidade ao longo da peça |
| Medir a uma distância mínima de defeitos visíveis (ao menos 3 a 5 cm de nós e trincas) | Evita a zona de influência elétrica e estrutural do defeito |
| Padronizar o ponto de amostragem no lote (ex.: sempre a 1/3 do comprimento da peça) | Garante comparabilidade entre leituras ao longo do tempo e entre operadores |
| Registrar e descartar leituras muito discrepantes da média do lote | Sinaliza que o ponto medido provavelmente coincidiu com um defeito |
| Calibrar o equipamento para a espécie e faixa de densidade correta | Cada espécie tem curva própria de relação entre sinal do sensor e umidade real |
Se você ainda tem dúvida sobre qual equipamento usar no seu processo, já publicamos um guia completo sobre qual o melhor medidor de umidade de madeira para diferentes aplicações, e também um artigo sobre como saber o teor de umidade da madeira explicando os principais métodos de medição. E, para entender por que a umidade de cada peça importa tanto depois da estufa, veja umidade da madeira serrada: o problema oculto na serraria.
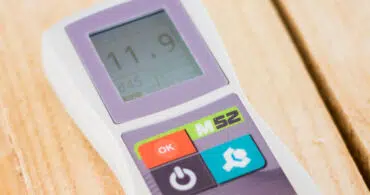
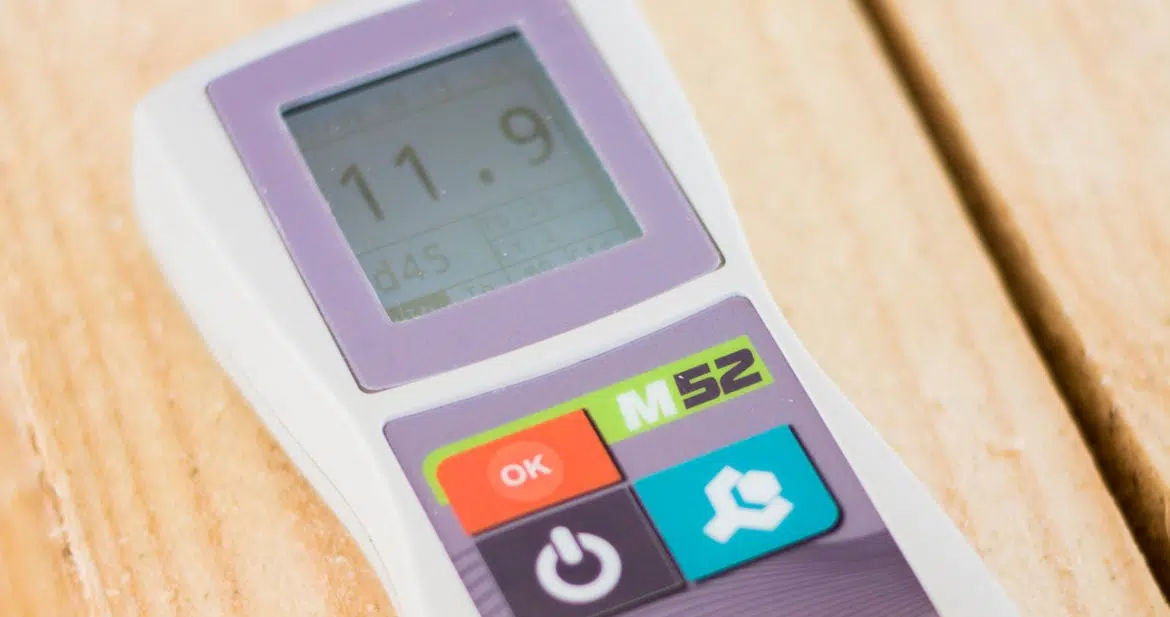
Para inspeções rápidas no recebimento da madeira ou no chão de fábrica, o M52, medidor de umidade portátil para madeira, é uma das soluções que evita justamente esse tipo de erro de amostragem, com leitura simples e precisa fora das zonas de defeito.
Onde a automação ajuda a eliminar esse erro humano
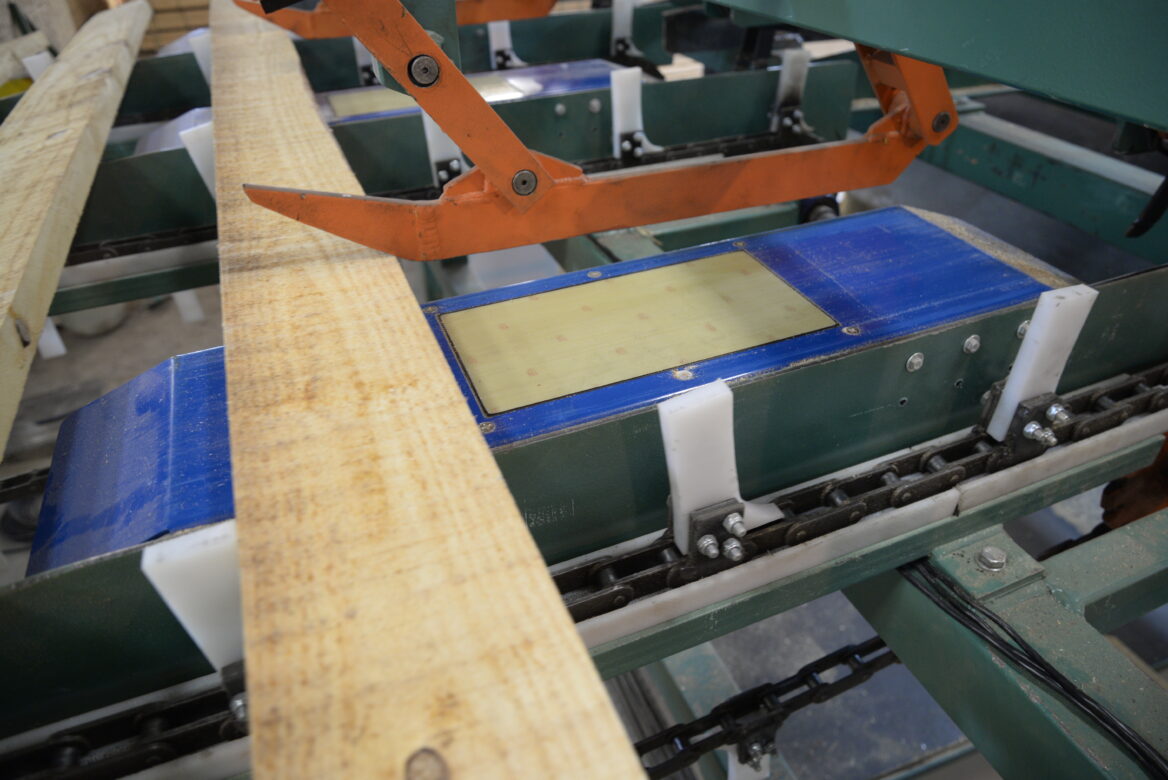
Em operações manuais, evitar nós e trincas na medição de umidade da madeira depende do critério e da atenção do operador, o que é difícil de manter constante em turnos longos e alto volume de peças. Soluções de medição contínua, como o UmiLine T, medidor de umidade em linha contínua transversal, reduzem a dependência de um único ponto de leitura escolhido manualmente, fazendo a verificação em alta velocidade e em tempo real ao longo de toda a peça.
Esse tipo de automação também se conecta a um contexto maior de gestão de dados na serraria. Já falamos sobre isso em Serrarias: Automação e Modernização, mostrando como a rastreabilidade e o controle de umidade em tempo real vêm se tornando exigência de mercado, e não mais diferencial.
Conclusão
A medição de umidade da madeira em nó ou trinca não é um pequeno detalhe de execução, é um erro metodológico que compromete a confiabilidade de todo o processo decisório que depende daquele número. A recomendação é simples de aplicar e de treinar em qualquer equipe: escolher sempre madeira íntegra, longe de defeitos visíveis, fazer múltiplas leituras e desconfiar de qualquer valor muito fora do padrão do lote.
Precisa padronizar a medição de umidade da madeira na sua operação? Fale com a equipe da Marrari Automação e conheça nossos medidores de umidade para madeira.
Referências
- ASTM International. D4444: Standard Test Method for Laboratory Standardization and Calibration of Hand-Held Moisture Meters. https://store.astm.org/d4444-13r18.html
- ASTM International. D4442-20: Standard Test Methods for Direct Moisture Content Measurement of Wood and Wood-Based Materials. https://www.astm.org/Standards/D4442.htm
- Wagner Meters. Wood Moisture Meter Buying Guide. https://www.wagnermeters.com/moisture-meters/wood-info/pin-moisture-meter/
- Bessemeter. Wood Moisture Meter FAQs. https://www.bessemeter.com/learn-more/
- ScienceInsights. How to Measure Moisture Content of Wood Accurately. https://scienceinsights.org/how-to-measure-moisture-content-of-wood-accurately/
- Kett Electric Laboratory. Moisture Meter Best Practices. https://blog.kett.com/moisture-meter-best-practices
Conheça mais sobre nossas soluções para a indústria madeireira clicando abaixo: