Qué pasa cuando el aserradero se detiene y nadie registra el motivo
Hay una escena que se repite en muchos aserraderos: la línea se detiene, el supervisor mira la planta, el equipo queda parado y nadie sabe con certeza cuántos minutos lleva la máquina inactiva. Al final del turno, alguien anota en papel «parada eléctrica», sin horario, sin duración y sin causa raíz. Este escenario, aunque común, es justamente el problema que el control de producción para aserraderos viene a resolver.
No es un problema de comunicación. Es un problema de control de producción.
Para gerentes y directores, la falta de datos precisos sobre la línea es una de las principales barreras para crecer con consistencia. Para operadores y encargados, es la imposibilidad de saber si el ritmo del día está dentro o fuera de la meta. Ambos lados sufren la misma falla: la falta de visibilidad en tiempo real sobre lo que ocurre en la producción.
En este artículo verá cómo funciona en la práctica el control de producción para aserraderos, qué indicadores importan de verdad y qué revelan los datos reales de una maderera del estado de Paraná (Brasil) sobre las ganancias que este cambio puede traer.
Por qué el control manual no basta para un aserradero competitivo
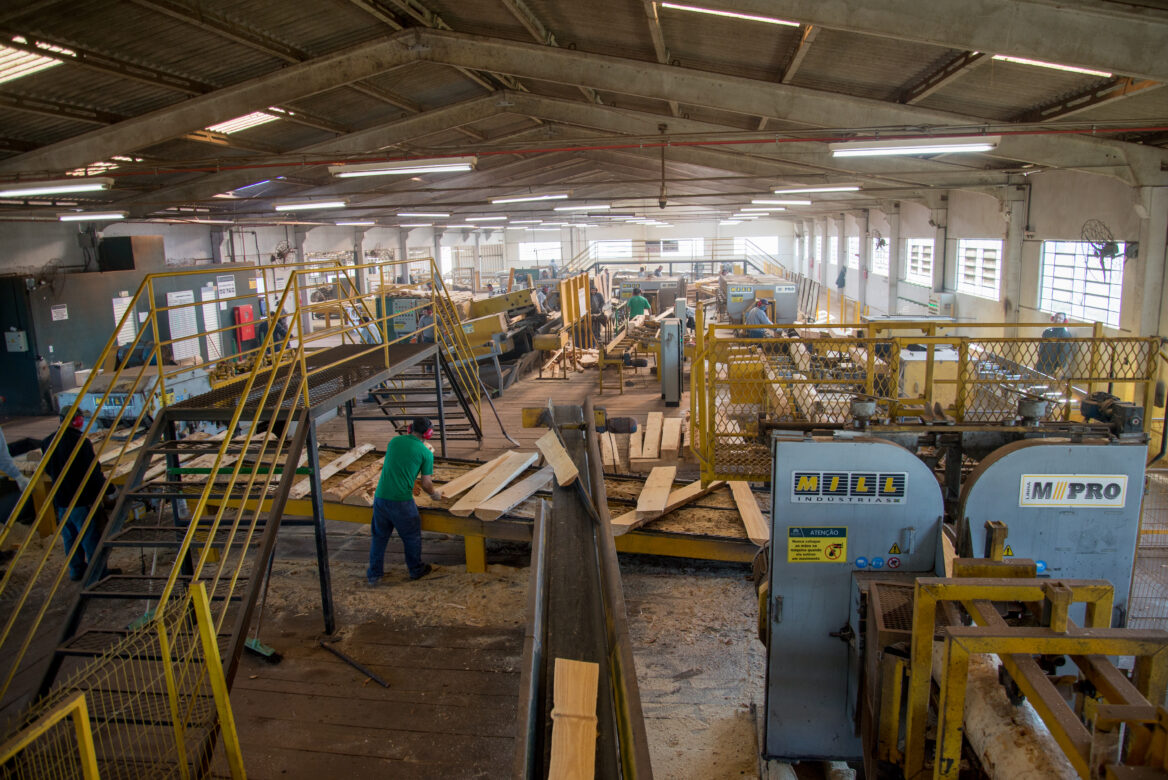
Todavía es común encontrar aserraderos que registran la producción a mano, reúnen datos en planillas aisladas y toman decisiones «a ojo», sin indicadores consolidados, sin análisis de paradas y sin trazabilidad de la materia prima.
Este modelo funciona hasta cierto punto, pero tiene límites claros:
- Los errores de registro distorsionan los informes y llevan a decisiones equivocadas.
- La falta de trazabilidad impide identificar qué proveedor entrega las trozas de peor calidad.
- Sin datos en tiempo real, el gerente siempre actúa de forma reactiva, resolviendo problemas después de que ya causaron impacto.
- La percepción sobre la línea suele estar sobreestimada: muchos gerentes creen que la máquina funciona el 60 % o el 70 % del tiempo disponible, cuando la realidad suele estar bastante por debajo.
Además, la materia prima representa una parte importante del costo industrial de un aserradero. Según IBFlorestas, alrededor del 35 % del costo de producción de la madera aserrada corresponde a la troza. Con ese peso en la caja, cualquier ineficiencia en el uso de la materia prima afecta directamente el margen de la operación.
El control preciso empieza antes del corte: en el patio, en la clasificación de las trozas y en el registro de diámetros y largos, información que, sin un sistema adecuado, se pierde antes incluso de llegar al informe.
Qué es el OEE y por qué es el indicador adecuado para el control de producción en aserraderos
En la industria, el indicador más usado para medir la eficiencia global de una línea productiva es el OEE (Overall Equipment Effectiveness), que combina tres dimensiones: disponibilidad, rendimiento y calidad.
En el contexto específico de los aserraderos, el mismo concepto se aplica como OAE (Overall Asset Effectiveness), con las mismas tres dimensiones adaptadas a la realidad del aserrado de trozas:
| Dimensión | Qué mide | Ejemplo práctico |
|---|---|---|
| Disponibilidad | Porcentaje del tiempo en que la línea realmente opera, sin paradas | La línea está disponible 8 h, pero trabaja efectivamente 5 h: disponibilidad del 62,5 % |
| Rendimiento | Si la máquina opera a su capacidad máxima mientras está funcionando | La línea funciona, pero a ritmo lento: rendimiento del 80 % |
| Calidad | Porcentaje de piezas producidas dentro de los estándares | 10 % de las trozas fuera de especificación: calidad del 90 % |
El OAE es el producto de esas tres métricas. Así, una línea con un 62,5 % de disponibilidad, un 80 % de rendimiento y un 90 % de calidad opera con un OAE de apenas el 45 %: casi la mitad del potencial productivo se pierde en alguno de esos tres pilares.
Según referencias de la industria manufacturera, un OEE del 85 % se considera de clase mundial, mientras que un 60 % representa la media típica del sector, todavía con amplio margen de mejora. Para los aserraderos que nunca midieron estos números, descubrir el punto de partida real suele ser un golpe. Esta metodología es ampliamente reconocida por iniciativas como el Lean Institute Brasil, que recomienda el OEE como base de los programas de mejora continua en manufactura.
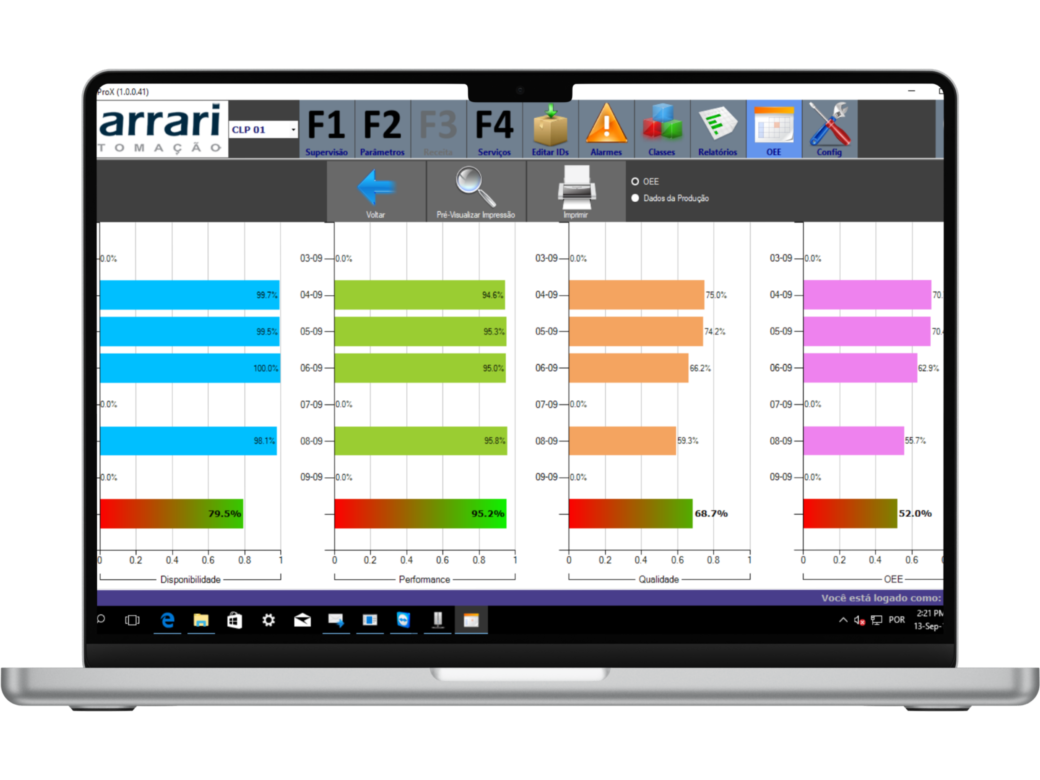
Disponibilidad: el número que la mayoría de los aserraderos no conoce
En la práctica, la disponibilidad de la línea es el primer indicador que revela la realidad de una operación. Y suele ser bastante más baja de lo que estiman los gerentes.
Una investigación en un aserradero mediano de Curitibanos (Santa Catarina, Brasil), publicada por la Universidad Federal de Santa Catarina, mostró que solo el 66,9 % de las horas-máquina programadas fueron efectivamente productivas, con una disponibilidad mecánica del 92,8 %. Entre las principales causas de parada estaba el cambio de sierras, responsable del 28,6 % del tiempo detenido.
Este dato ilustra algo importante: que la máquina esté disponible mecánicamente no significa que esté produciendo. Paradas operativas, falta de materia prima, espera de operador y ajustes de configuración consumen tiempo productivo sin que el gerente, muchas veces, tenga un registro preciso.
Cómo el control de producción transforma la gestión de paradas en el aserradero
Cuando el operador registra cada parada en tiempo real, con código de causa, hora de inicio y hora de retorno, el aserradero pasa a tener un mapa preciso de sus pérdidas.
Aplicando el diagrama de Pareto sobre ese mapa, los gerentes identifican cuáles son los tres o cuatro motivos de parada que más comprometen la disponibilidad y pueden priorizar acciones justo donde el impacto es mayor.
Sin ese registro, el problema sigue siendo invisible. Con él, la toma de decisiones pasa a basarse en evidencias, no en percepciones.
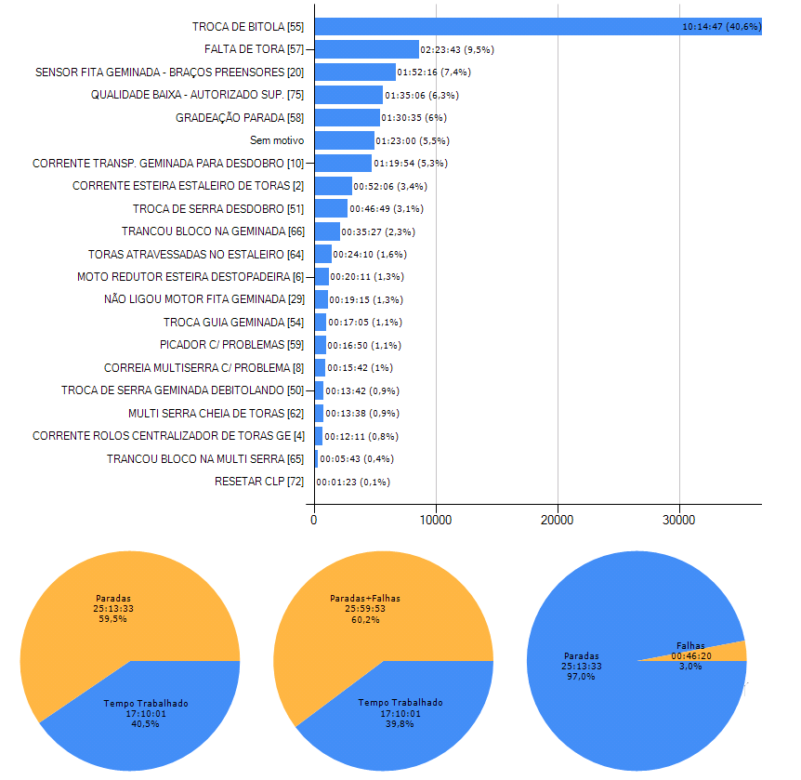
Resultado real: del 45 % al 55–60 % de disponibilidad en un año
La Madeireira Galego, de Tunas do Paraná, implementó el Pro X, controlador de producción para aserraderos, hace aproximadamente un año. La experiencia de la operación muestra con datos concretos lo que el control de producción puede cambiar en la práctica.
Antes de la implementación, la estimación interna era que la línea aserraba alrededor del 60 % al 70 % del tiempo disponible. Era una percepción razonable: la línea parecía funcionar la mayor parte del día.
Cuando el sistema empezó a medir con precisión, el número real fue de apenas un 45 % de disponibilidad.
«Fue un golpe, realmente un golpe», resume la operación. Pero ese golpe es el primer paso para mejorar: sin el dato real, el problema no existe formalmente y, por lo tanto, no puede resolverse.
Con el mapeo de las paradas y el uso del diagrama de Pareto para priorizar las causas más frecuentes, la operación logró elevar la disponibilidad media a lo largo del primer año. La tabla siguiente resume los principales resultados:
| Indicador | Antes del Pro X | Tras 1 año con el Pro X | Variación |
|---|---|---|---|
| Disponibilidad de la línea | ~45 % | 55 % a 60 % | +10 a +15 p.p. |
| Percepción vs. realidad | 60–70 % (estimación) | 55–60 % (medido) | Desviación eliminada |
| Variabilidad de la producción diaria | Alta (sin causa raíz) | Reducida (causa identificada) | Producción más previsible |
| Base de las reuniones de producción | Relatos y memoria | Datos estructurados (OAE, Pareto) | Decisiones fundamentadas |
| Negociación con proveedores | Subjetiva | Basada en el rendimiento real por lote | Más poder de negociación |
Esto representa un aumento de hasta 15 puntos porcentuales en disponibilidad, lo que, para una línea con metas de volumen, impacta directamente en la facturación.
Además de la media, otro resultado importante fue la reducción de la variabilidad productiva. Antes había días de alta y de baja producción sin una causa clara. Con el control de producción, los días «malos» pasaron a tener una causa identificada y, por lo tanto, a resolverse de forma sistemática.
Materia prima: el control de producción revela qué proveedor entrega calidad de verdad
Uno de los puntos más subestimados del control de producción en aserraderos es la calidad de la materia prima. La evaluación informal, del tipo «esta troza parece buena», es subjetiva, puntual y basada en una inspección visual.
El problema es que la materia prima representa más de un tercio del costo industrial de la operación. Una troza con diámetro fuera de especificación, largo irregular o conicidad excesiva afecta directamente el rendimiento del aserrado y, en consecuencia, los ingresos generados por metro cúbico procesado.
Estudios publicados en la Revista Floresta de la UFPR indican que el rendimiento del aserrado de trozas puede variar de forma importante según el diámetro y las características de la troza. Por eso, controlar con rigor estas variables es una de las principales palancas para ganar productividad sin invertir en más maquinaria.
Con un sistema de control de producción integrado, cada troza procesada se registra con sus diámetros y largos. El sistema identifica automáticamente cualquier pieza fuera de la especificación configurada para esa orden de producción. Al final, el aserradero tiene un informe troza por troza, por proveedor y por lote, con el rendimiento real generado por cada origen de materia prima.
En la experiencia de la Madeireira Galego, esto trajo un resultado estratégico: la capacidad de negociar con los proveedores basándose en datos. Los proveedores con trozas dentro de la especificación generan una mejor conversión, lo que puede justificar un precio más competitivo. Los proveedores con calidad inconsistente, en cambio, pasaron a tener pruebas concretas de que su materia prima perjudica la operación, con números en lugar de percepciones.
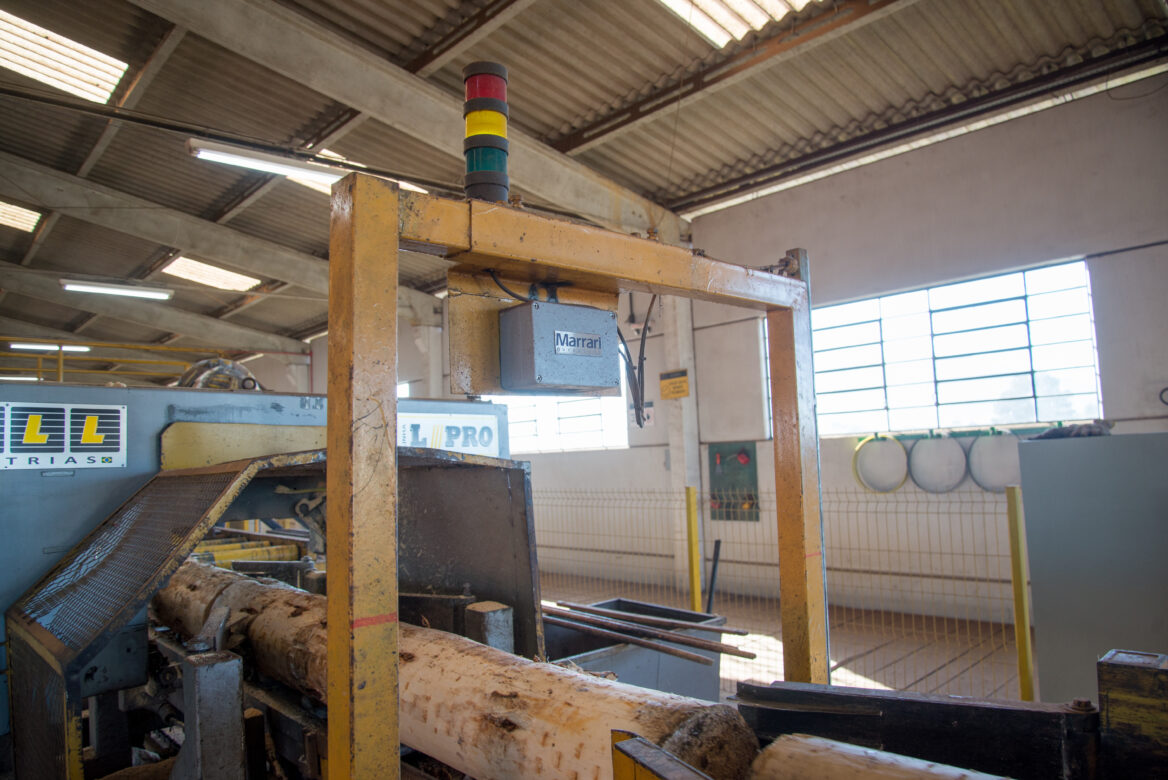
Rendimiento: la línea funciona, pero ¿a su capacidad máxima?
La disponibilidad mide el tiempo en que la línea opera. El rendimiento, en cambio, mide cómo opera mientras está activa.
Una línea puede registrar 8 horas de funcionamiento y aun así rendir por debajo de lo esperado, porque el operador trabaja a velocidad reducida, porque la máquina se ajusta con frecuencia entre trozas o porque hay microparadas que no llegan a registrarse formalmente, pero consumen tiempo productivo.
Este indicador exige que el sistema de control compare la velocidad real de operación con la capacidad nominal de la línea. La diferencia entre ambas es la pérdida de rendimiento.
En la práctica, un aserradero puede registrar un 80 % de disponibilidad y apenas un 60 % de rendimiento, lo que significa que, de las horas en que la línea estuvo activa, buena parte se operó por debajo de su potencial. El producto de estas dos métricas ya representa una pérdida considerable, antes incluso de considerar la calidad.
Ver este indicador en el día a día, en un panel (andon) en la línea o en un tablero accesible desde el celular, permite que el propio operador controle el ritmo y ajuste la velocidad durante el turno, sin depender de que alguien se lo exija.
El papel de la gestión visual en el control de producción: de la dirección al operador
Un sistema de control de producción para aserraderos no es una herramienta solo para la gerencia. También tiene una función operativa directa: dar claridad a quien está en planta sobre si la producción va por buen camino.
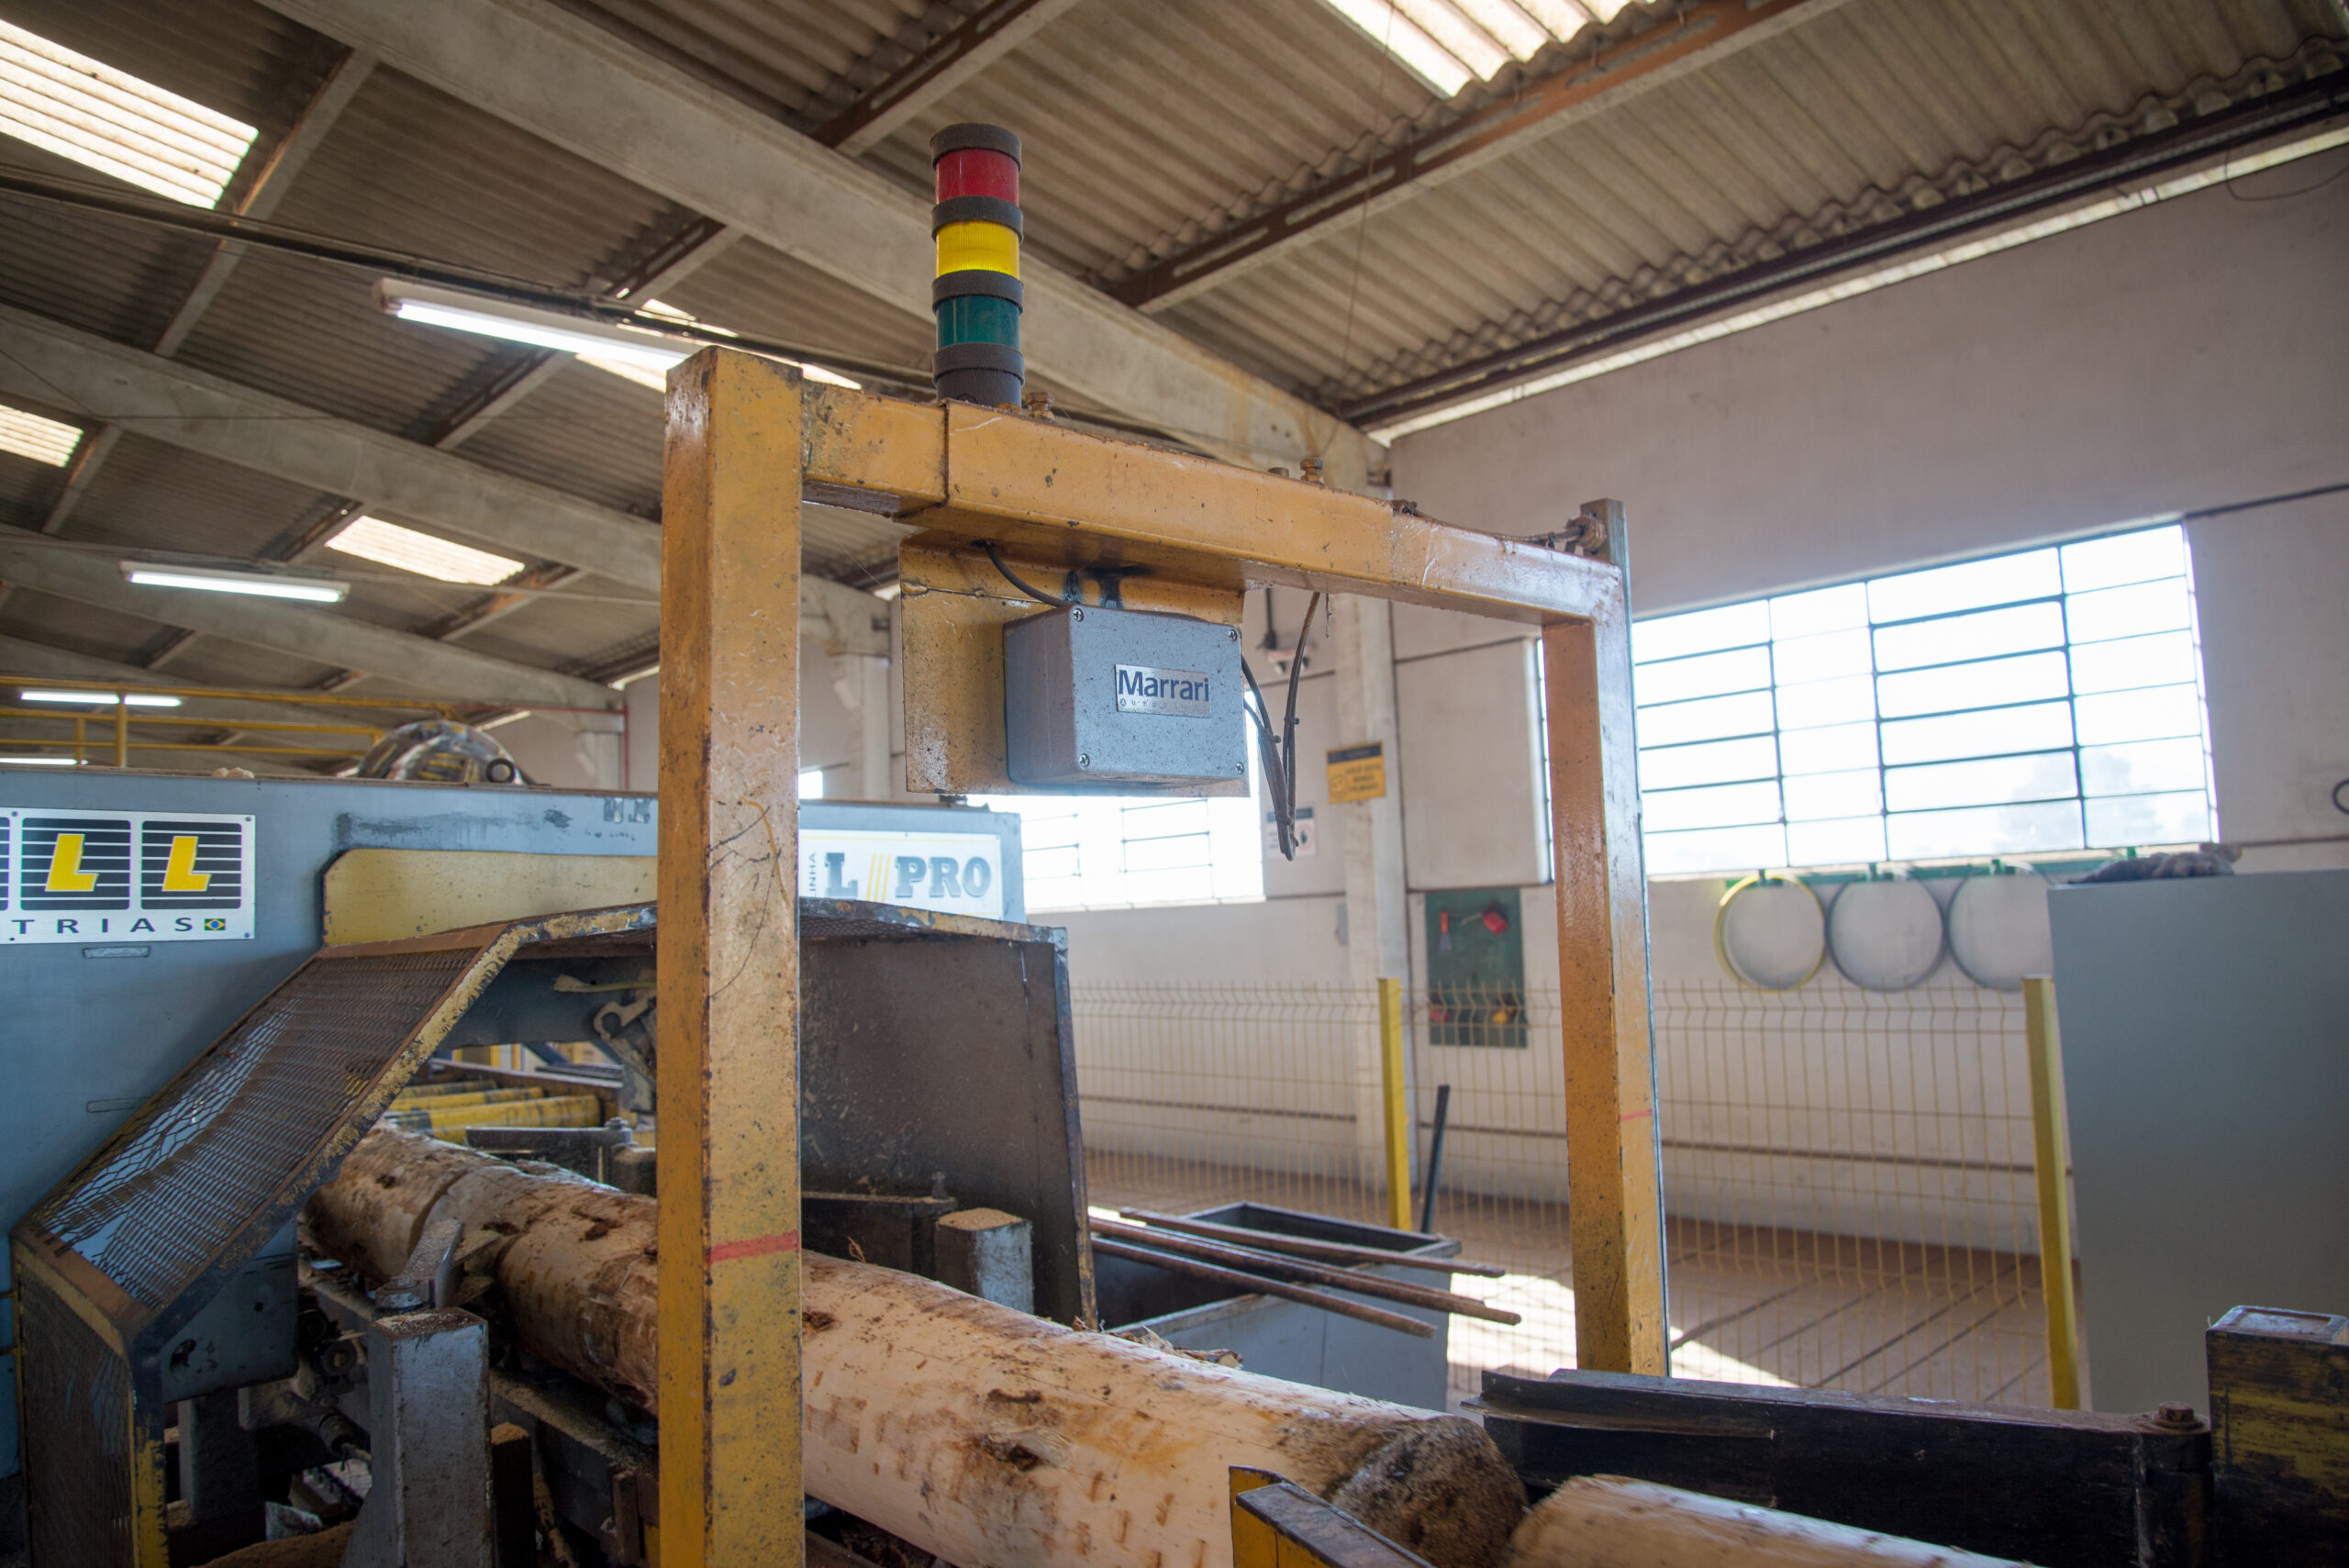
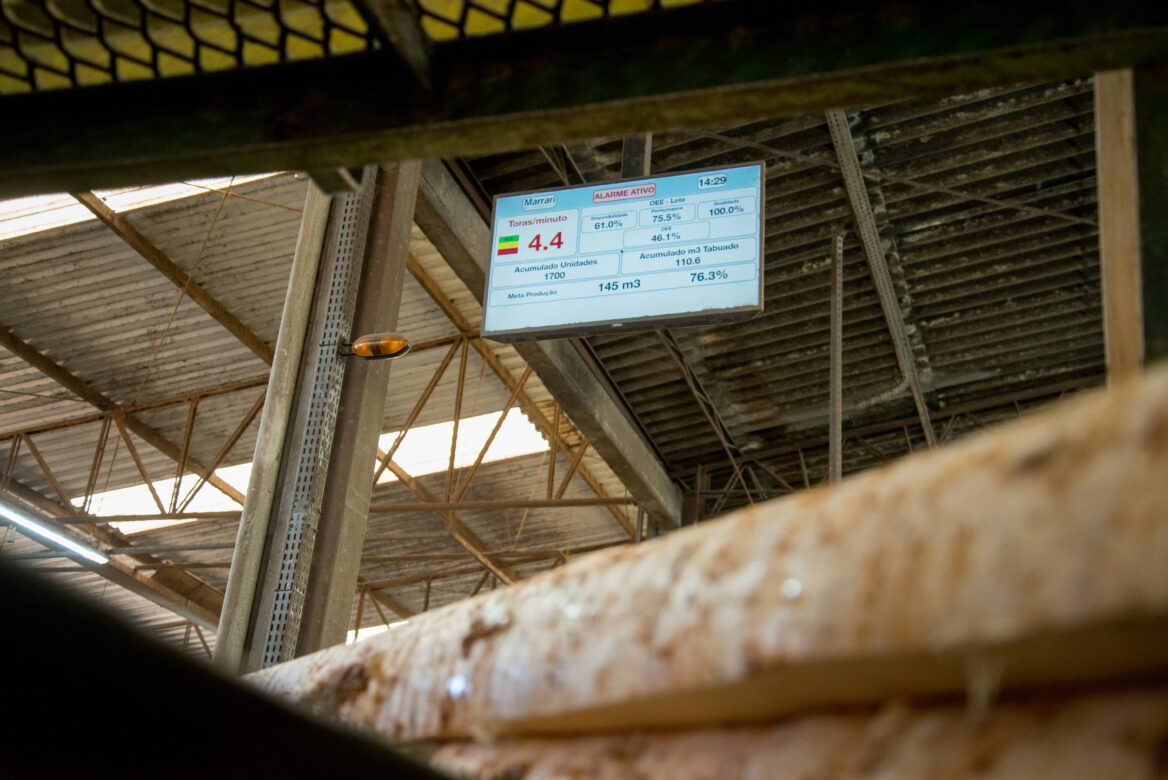
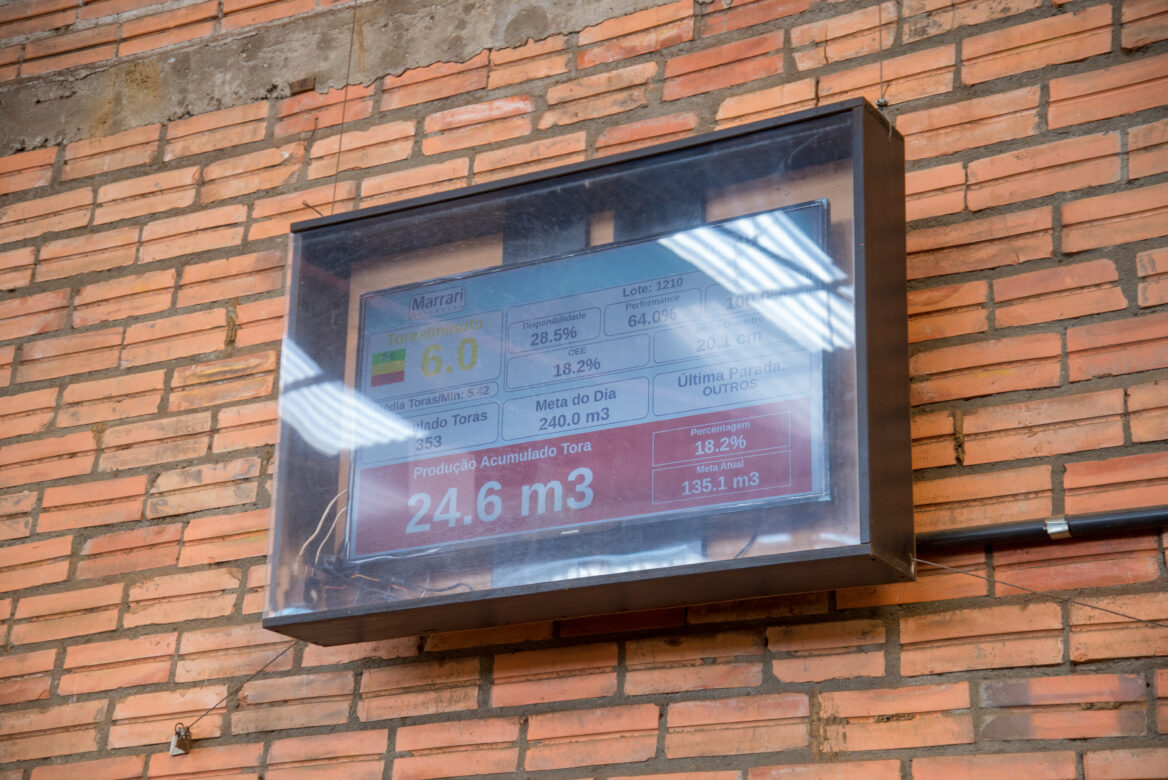
El andon, un panel visual instalado al inicio de la línea, muestra al operador en tiempo real si está dentro de la meta (verde), cerca del límite (amarillo) o por debajo de lo esperado (rojo). Esta retroalimentación inmediata cambia el comportamiento operativo de forma natural: el operador sabe qué debe hacer sin esperar el informe del final del día.
El tablero completo, con disponibilidad, rendimiento, calidad, meta y producción acumulada, puede mostrarse en una pantalla visible para todo el equipo de la línea. Esto crea un sentido de responsabilidad colectiva sobre los resultados: los colaboradores dejan de ver los números como algo abstracto de la dirección y entienden que esos datos representan su trabajo.
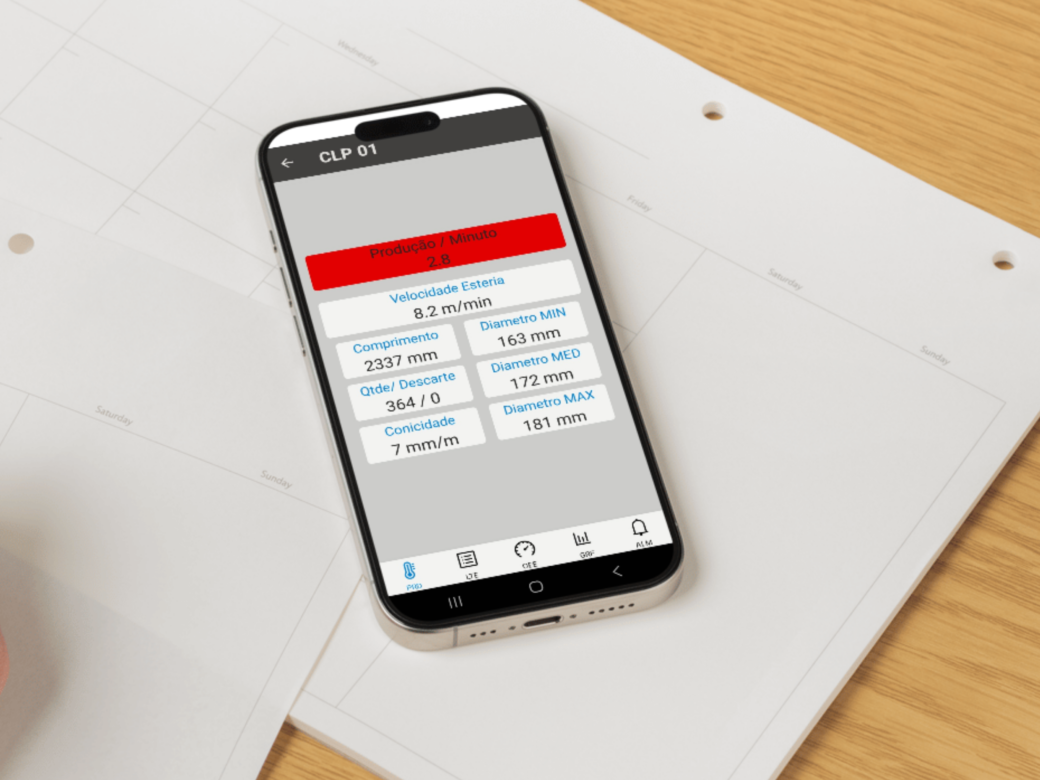
Además, cuando el sistema es accesible desde el celular, los encargados pueden seguir la línea en tiempo real desde cualquier lugar, incluso fuera de la planta, y actuar antes de que una situación empeore.
Esta combinación de datos para la gerencia y visibilidad para la operación es lo que diferencia un sistema de control de producción de un simple software de informes.
Reuniones de producción: cómo cambia la agenda con el control de producción
Cuando el aserradero no tiene datos estructurados, las reuniones de producción suelen basarse en memoria, percepción y relatos informales: «Creo que fue una buena semana.» «El martes hubo muchas paradas.» «El proveedor X entregó unas trozas torcidas.»
Con un sistema de control de producción integrado, esta dinámica cambia por completo. Las reuniones semanales, mensuales y anuales pasan a basarse en:
- Gráficos de disponibilidad por período
- Ranking de causas de parada (Pareto)
- Comparativo de rendimiento por proveedor
- Evolución del OEE a lo largo del tiempo
- Meta frente a resultado por turno y por operador
Esto no elimina la experiencia de las personas; al contrario, la complementa. El encargado que sabe que «el jueves suele ser malo» ahora tiene datos para demostrar por qué y para proponer soluciones fundamentadas.
Para directores y gerentes, este cambio transforma la relación con la operación: las decisiones sobre dónde invertir, qué corregir y cómo priorizar pasan a tener respaldo cuantitativo, no solo intuición.
Control de producción para aserraderos en la práctica: lo que ofrece el Pro X
El Pro X es un controlador de producción desarrollado por Marrari Automação con foco específico en las necesidades de los aserraderos industriales. A diferencia de las soluciones genéricas de gestión industrial, fue diseñado para la realidad del aserrado de trozas, con variación de especies, diámetros y múltiples turnos.
| Funcionalidad | Qué resuelve |
|---|---|
| Recolección automática de datos por sector, máquina u operador | Elimina los registros manuales y los errores de anotación |
| Registro de paradas con código de causa en tiempo real | Genera el mapa de paradas para el análisis de Pareto |
| Registro de materia prima troza por troza | Permite comparar el rendimiento real por proveedor y por lote |
| Tablero con OAE, disponibilidad, rendimiento y calidad | Visión completa de la línea para los gerentes a cualquier hora |
| Andon en la línea (verde/amarillo/rojo) | El operador sabe si está dentro de la meta sin depender del supervisor |
| Acceso desde el celular | El encargado sigue la línea en tiempo real desde cualquier lugar |
| Informes automáticos exportables | Base lista para las reuniones semanales, mensuales y anuales |
| Compatibilidad con los sensores Marrari | Mayor precisión de medición integrada al control de producción |
La implementación incluye el análisis de la operación, la configuración de los parámetros de la línea y la capacitación del equipo, para que el sistema genere datos útiles desde el inicio y no quede sin uso.
El dato que nadie quiere descubrir, pero que todo aserradero necesita conocer
Existe una resistencia común a medir la eficiencia real de una operación. En el fondo, nadie quiere saber que la línea funciona el 45 % del tiempo cuando todos creían que era el 65 %.
Sin embargo, ese dato es el punto de partida de cualquier mejora real.
Sin él, el aserradero sigue tomando decisiones a ciegas: invierte en los lugares equivocados, tolera paradas evitables y compra materia prima a proveedores que perjudican el rendimiento sin que eso sea evidente.
Con él, la operación pasa a controlar lo que produce, por qué se detiene, cómo rinde y de dónde viene la variación de los resultados. Eso se traduce en más consistencia, menos desperdicio y una base sólida para crecer.
El control de producción para aserraderos no es una herramienta de presión. Es una herramienta de visibilidad, para gerentes que quieren decidir mejor y para operadores que quieren saber si van por buen camino.
Referencias
- IBFlorestas. Rendimiento en la conversión de troza en madera aserrada. 2023.
- BASTOS, S. L. S. Desempenho operacional de serraria de médio porte. UFSC, Campus Curitibanos, 2023.
- Revista Floresta UFPR. Rendimento em madeira serrada, v. 37, n. 1, 2007.
- SILVA, A. C. Aplicação do indicador OEE para análise do desempenho global da capacidade produtiva de uma indústria madeireira. Tesis de maestría, UFPA, 2019.
- Federación Internacional de Robótica (IFR). World Robotics Report, 2023.
- CBCTEM. Quantificação de resíduos madeireiros de uma serraria, 2019.
- Marrari Automação. Serrarias: Automação e Modernização (en portugués). 2026.
- Marrari Automação. Serraria: Por que digitalizar a produção? (en portugués). 2025.
¿Quiere aplicar esto en su planta?
Hable con un especialista de Marrari por WhatsApp o conozca la solución indicada para su proceso.